Растущая сложность ассортимента продукции, ужесточение производственных графиков и постоянное стремление сократить количество ошибок при ручной обработке грузов продолжают подталкивать предприятия к внедрению систем перемещения коробок в сочетании с интеллектуальными стеллажами для хранения и поиска товаров непосредственно у оператора. Системы перемещения картонных коробок с использованием интеллектуальных стеллажей. Это позволит автоматизировать обработку входящих и исходящих грузов, обеспечить точное отслеживание местоположения ячеек за счет интеграции с системой управления складом, а также повысить плотность размещения деталей в условиях, характерных для производственных операций.
Данный обзор основан на наблюдениях, полученных на линиях по сборке электроники, в цехах по поставке мелких автомобильных компонентов, в цехах точной механической обработки и аналогичных условиях. Рассматривается также практическая сборка. Транспортные средства для перегрузки картонных коробок и соответствующие стеллажи, детали входящих и исходящих циклов, механизмы интеграции системы управления складом для контроля местоположения ячеек, реальные схемы развертывания в производстве, повторяющиеся проблемы на местах с проверенными решениями, а также поэтапные последовательности внедрения, соответствующие ограничениям по капиталу и операционной зрелости.
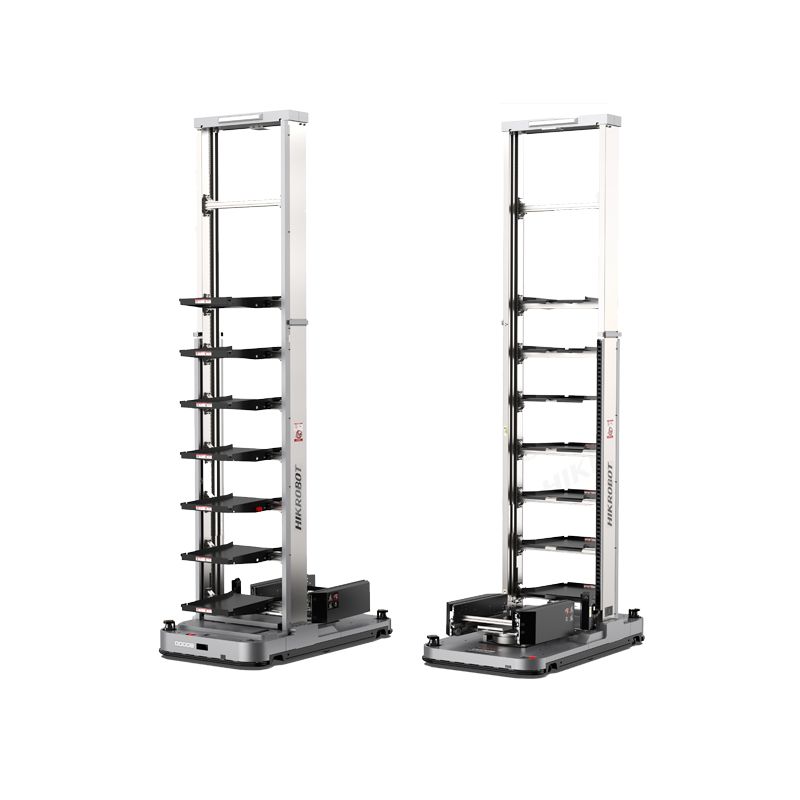
Функциональное устройство систем перемещения картонных коробок с интеллектуальными стеллажами.
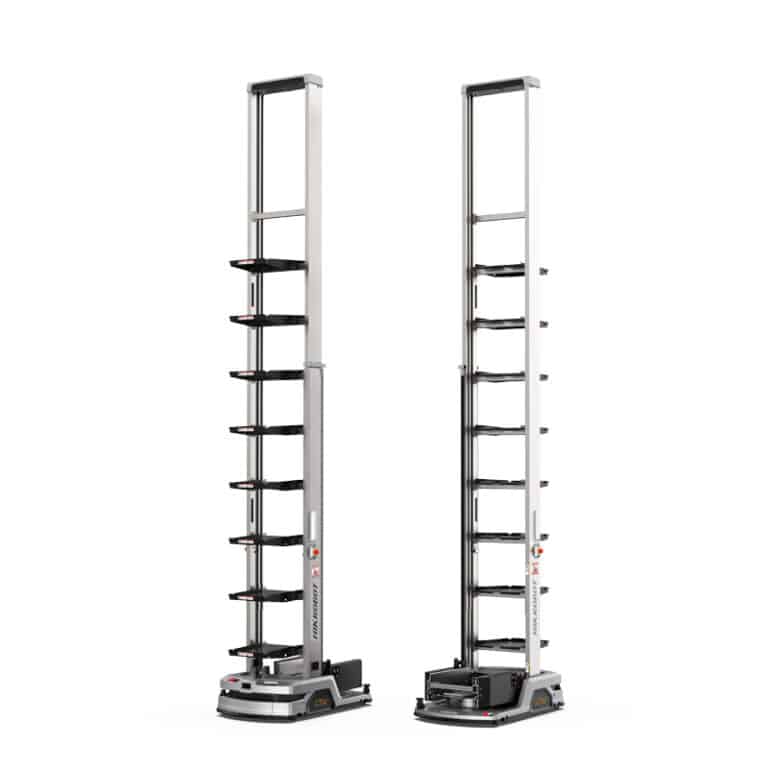
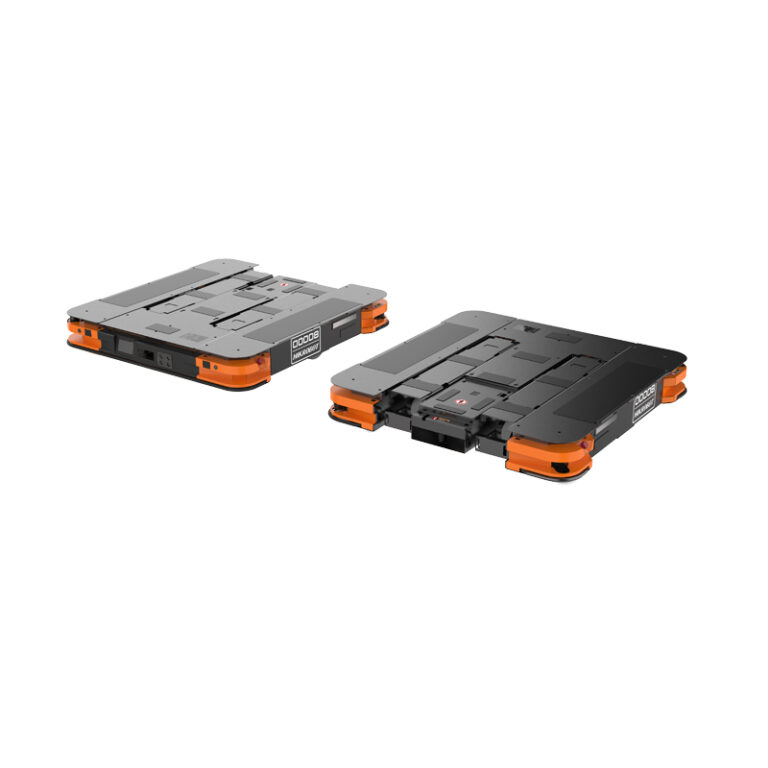
Транспортные средства для перемещения коробок оснащены автономным шасси с конвейерной платформой или выдвижным подъемником, предназначенным для перемещения коробок, контейнеров или ящиков. Навигация осуществляется с помощью лазерной SLAM-системы, визуальных целей или комбинированных методов. Устройство приближается к стеллажам, выдвигается для захвата полок на нескольких уровнях, размещает или извлекает грузы и возвращается к рабочим местам или точкам сбора. Возможность перемещения нескольких предметов — обычно от 2 до 6 за цикл — повышает эффективность в зонах с высокой оборачиваемостью.
Интеллектуальные стеллажи поддерживают систему с помощью модульных рам, регулируемой высоты полок и встроенных вспомогательных средств, таких как штрихкоды, RFID-метки или светоотражающие маркеры. Нагрузка на каждый уровень остается умеренной — около 50 кг или меньше — что подходит для работы с мелкими деталями. Регулируемые опорные ножки или датчики компенсируют неровности пола, сохраняя правильное положение при стыковке с течением времени.
В производственных условиях такие конфигурации предпочтительны для печатных плат и разъемов в электронике, крепежных элементов или уплотнений в автомобильных деталях, а также измерительных приборов и вставок в механической обработке. Такое расположение сокращает расстояние перемещения оператора и позволяет разместить больше места для хранения на имеющейся площади.
По сравнению с традиционными стационарными стеллажами, разница заметна в суточном цикле. Ручное извлечение товаров со стационарных стеллажей требует многократных проходов по проходам, что приводит к усталости и неравномерному темпу работы. Системы перемещения коробок доставляют товары к местам комплектации, сокращая расстояние перемещения на 60–80% в полевых условиях и поддерживая стабильную производительность в течение длительных смен.
Автоматизированные операции входящих и исходящих звонков
Обработка входящих товаров начинается с приемки. Отсканированные коробки перемещаются на промежуточную погрузку или подаются непосредственно на конвейер. Логика системы управления складом назначает позиции на полках в соответствии со скоростью оборота, размерами или правилами группировки. Устройство перемещения коробок забирает груз, перемещается в проход между стеллажами, поднимается на целевой уровень и устанавливает коробку с контролируемой точностью. Продолжительность одного цикла часто не превышает 60 секунд при оптимизированной компоновке.
Система отгрузки реагирует на поступающие заказы. Она направляет транспортные средства за необходимыми контейнерами, доставляет их на сборочные станции или в зоны упаковки и обрабатывает возврат пустых контейнеров, где это применимо. Транспортировка нескольких товаров сокращает количество рейсов, ускоряя выполнение заказов на товары с различными артикулами.
Точность стыковки остается критически важной. Базовая точность составляет ±5–10 мм для стандартных картонных коробок или контейнеров. Модули машинного зрения или лазерная окончательная наводка сужают диапазон допустимых отклонений в зонах, прилегающих к чистым помещениям, или на линиях, чувствительных к пыли.
На предприятиях среднего масштаба производительность составляет в среднем 400–700 коробок в час на одно рабочее место при наличии выделенных станций комплектации заказов. Эти показатели отражают условия работы с товарами различного ассортимента и частой необходимостью пополнения запасов.
Интеграция системы управления складом для управления расположением ячеек хранения.
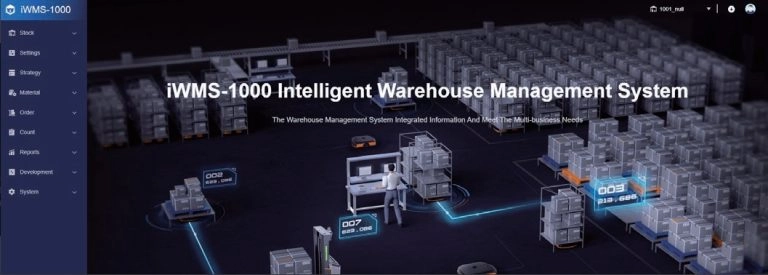
Интеграция системы управления складом переводит хранение с пассивного на активное управление запасами. Платформы постоянно получают обновления от установленных на транспортных средствах датчиков и идентификаторов стеллажей, регистрируя точный статус ячеек, количество и историю транзакций.
Основные возможности включают динамическое перераспределение ресурсов на основе наблюдаемого спроса, строгий принцип «первым поступил — первым выдан» для компонентов, чувствительных ко времени, и автоматические уведомления о низком уровне запасов, которые передаются в рабочие процессы пополнения. Обмен данными осуществляется через API, обеспечивая задержку менее одной секунды в стабильных сетях.
Надежность определения местоположения ячеек резко возрастает. Ручное отслеживание приводит к ошибкам при переписывании данных или физическому перемещению, что увеличивает частоту ошибок до 1–5%. Автоматизированные механизмы обратной связи от подразделений по перемещению картонных коробок снижают расхождения до менее чем 0,1% в существующих системах, обеспечивая надежные данные для прогнозирования производства.
Подключение к устаревшим системам управления складом создает проблемы. Закрытые интерфейсы требуют использования промежуточного программного обеспечения или сопоставления полей. Современные платформы поддерживают REST или OPC UA изначально, что упрощает настройку.
Практический контрольный список перед запуском проверяет соответствие полей между данными о транспортном средстве и записями на складе, тестирует восстановление после исключений при сбоях чтения или блокировках, подтверждает частоту обновления панели управления и моделирует периоды высокой нагрузки для выявления скрытых ограничений.
Примеры применения в производстве
В цехах по комплектации электронных компонентов используются системы перемещения коробок (Carton Transfer Unit) для управления лотками. Резисторы, конденсаторы и разъемы перемещаются от приемного пункта к стеллажам, а затем по запросу — к производственной линии. Внедрение этих систем обеспечивает ускорение доступа к материалам на 50–70%, точность учета запасов приближается к 99,9%, а также сокращает количество остановок производства из-за нехватки материалов.
Поставщики автомобильной промышленности работают с мелкими крепежными элементами, прокладками и комплектующими. Отслеживаемость партий повышается благодаря временным меткам в системе управления складом — каждое перемещение связано с идентификаторами партии, что облегчает проведение проверок качества. Плотность хранения увеличивается на 60–80% за счет сужения проходов и увеличения высоты стеллажей.
В цехах прецизионной обработки применяются аналогичные технологические процессы к инструментам и приспособлениям. Конструкция с малым весом соответствует габаритам полезной нагрузки, а автоматизированная отгрузка обеспечивает подачу деталей на станки с ЧПУ точно в срок.
Для легких промышленных изделий — вспомогательных элементов в сборочном производстве — полезно использовать антистатические покрытия или герметичные контейнеры на стеллажах, хотя для более тяжелых текстильных рулонов или упаковок пряжи обычно требуются другие методы обработки.
Прогнозы рентабельности инвестиций (ROI) учитывают как первоначальные затраты (транспортные средства, стеллажи, программное обеспечение), так и постоянную экономию на оплате труда, предотвращении повреждений и эффективности использования площадей. В большинстве случаев окупаемость инвестиций на предприятиях, переходящих от многосменного ручного хранения, составляет от 18 до 30 месяцев.
Типичные проблемы развертывания и проверенные в полевых условиях контрмеры.
Часто происходит смещение поверхностей из-за дефектов выравнивания. Постепенное проседание пола или деформация стеллажей приводят к изменению их положения в течение нескольких месяцев. Плановая перекалибровка — ежемесячная или после интенсивных циклов — в сочетании с двойной RFID-верификацией позволяет контролировать допуски.
В густонаселенных районах возникают заторы на дорогах. Фиксированная маршрутизация создает резервы при одновременных вызовах. Планирование на периферии сети учитывает наложения и перенаправляет маршруты, снижая время ожидания на 20–35% в зонах с большим количеством транспортных средств.
Сбои синхронизации нарушают отображение данных об автопарке. Кратковременные обрывы сети или несоответствия протоколов приводят к устареванию данных. Кэширование на стороне транспортного средства и приоритетные очереди обновлений ограничивают риски.
Проблемы с подгонкой стеллажей могут возникнуть в некоторых проектах. Несоответствие глубины полок или неравномерная загрузка требуют внесения изменений. Модульные балки и стандартизированные соединения упрощают адаптацию.
Начинать с малого — с одного-двух рядов стеллажей и ограниченного количества транспортных средств — позволяет проверить процессы перед масштабированием, снижая риск непредвиденных проблем.
Практические пути внедрения для предприятий среднего размера в 2026 году
Немедленное полномасштабное внедрение сопряжено с риском финансовой зависимости для предприятий, находящихся на этапе зрелости автоматизированных систем хранения энергии. Поэтапное внедрение соответствует бюджетным циклам и практическому опыту.
В первую очередь необходимо освоить основы системы управления складом. Основные модули отслеживания и отчетности интегрируются с существующими ручными процессами, обеспечивая надежность данных.
Стеллажи перемещаются в зонах с высокой скоростью. Модульная конструкция позволяет поэтапно добавлять новые элементы без остановки производства.
Далее въезжают автомобили перегрузочных устройств для картонной упаковки. Контролируемые пилотные проекты — приемка и перемещение на склад или пополнение линии — позволяют отработать циклы перед расширением парка техники.
Критерии оценки сосредоточены на соответствии полезной нагрузки весу коробок, диапазоне подъема, соответствующем высоте стеллажей, допустимой погрешности навигации по этажам объекта, соблюдении требований безопасности в условиях смешанного движения, а также на разработке программного обеспечения, допускающего поэтапное развитие.
О Wesar Intelligence Co., Ltd.
Wesar Intelligence Co., Ltd.Компания, базирующаяся в Сучжоу, провинция Цзянсу, Китай, управляет производственной площадкой площадью 5000 квадратных метров, специализирующейся на интеллектуальном логистическом и складском оборудовании. Полный цикл услуг включает в себя консультации по применению, разработку программных платформ, изготовление оборудования, развертывание на местах и постоянную техническую поддержку. Команда, насчитывающая более 100 человек, включая инженеров и специалистов по производству с почти двадцатилетним опытом, работает в таких отраслях высокоточной обработки, как электроника, автомобильные компоненты и новые источники энергии.
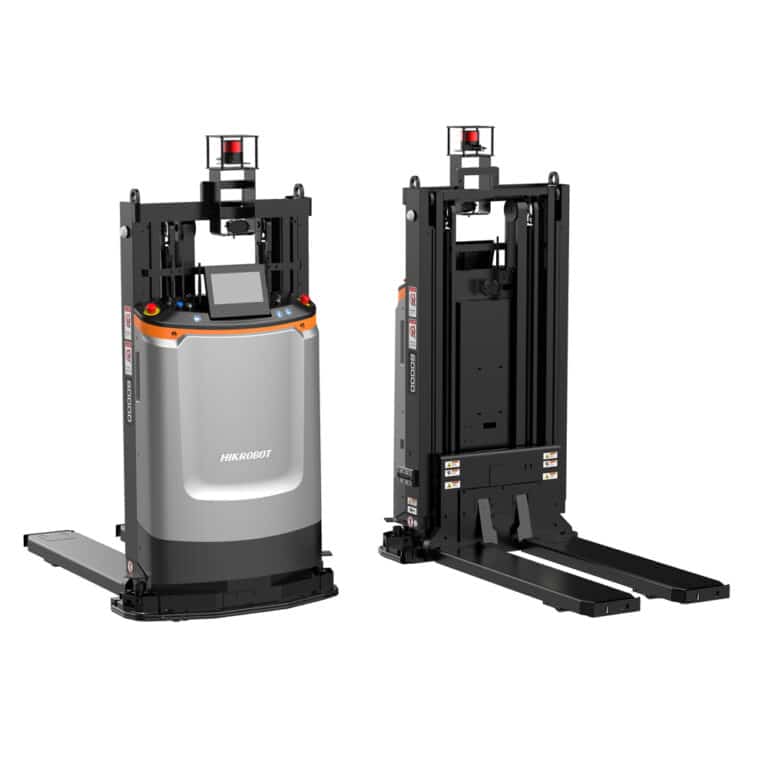
Основная продукция включает в себя автономных мобильных роботов, в том числе модуль для перемещения коробок и контейнеров, а также их модификации, включая роботов-манипуляторов, вилочные погрузчики, конвейерные роботы, роботы для тяжелых условий эксплуатации и мобильные коллаборативные роботы. Соответствующие программные платформы поддерживают интеллектуальное управление складом, управление парком роботов и координацию материалов в условиях Индустрии 4.0. Основное внимание уделяется индивидуальным, адаптированным к рынку решениям, которые повышают производительность, сокращают несоответствия в обработке грузов и снижают текущие эксплуатационные расходы в сложных производственных и логистических условиях.
Заключение
Конфигурации модулей для перемещения картонных коробок с интеллектуальными стеллажами. Улучшение надежного хранения и доставки легких деталей в производстве за счет автоматизированных циклов входящих и исходящих поставок, а также точного контроля местоположения ячеек благодаря интеграции с системой управления складом. Эти функции отвечают требованиям к сокращению ручного вмешательства и повышению контроля запасов, хотя для обеспечения стабильной производительности основное внимание уделяется стабильности выравнивания, координации автопарка и планомерному внедрению. Предприятия обеспечивают наиболее надежные результаты, закладывая основы управления складом на ранних этапах, а затем добавляя стеллажи и транспортные средства там, где отслеживаемые результаты подтверждают их ценность. Постоянное совершенствование систем датчиков, навигации и программного обеспечения до 2026 года и дальнейшее поэтапное внедрение позиционируются как наиболее надежный путь к зрелости автоматизированной обработки материалов.
Часто задаваемые вопросы
Как устройство для перемещения картонных коробок управляет несколькими коробками на производственном складе?
Транспортные средства для перемещения коробок обычно перевозят от 2 до 6 коробок или контейнеров за цикл, используя встроенные конвейеры или подъемные механизмы, что повышает производительность на линиях по производству электроники или автомобилей, где преобладают мелкие компоненты.
Какова реалистичная точность стыковки для устройств перемещения коробок на интеллектуальных стеллажах?
Типичные установки обеспечивают позиционирование с точностью ±5–10 мм для стабильного размещения полок, а при помощи машинного зрения или лазерной коррекции допуски можно уменьшить в условиях высокой точности или чистоты.
Как интеграция системы управления складом поддерживает отслеживание местоположения ячеек хранения с помощью устройства перемещения коробок?
Платформы систем управления складом получают обновления в режиме реального времени от датчиков транспортных средств и меток на стеллажах, что позволяет динамически размещать товары на складе, отслеживать партии и срабатывать при низком уровне запасов с задержкой синхронизации, как правило, менее одной секунды.
Можно ли переоборудовать существующие стеллажи для работы в составе перегрузочных устройств для картонных коробок?
Часто ответ — да. Модульные интеллектуальные стеллажи с регулируемыми балками и средствами выравнивания облегчают адаптацию, хотя успех зависит от размеров полок, распределения нагрузки и совместимости с расположением.
Какой типичный срок окупаемости для проектов по созданию систем перемещения картонных коробок и интеллектуальных стеллажей в производстве?
Внедрение таких систем на предприятиях среднего размера часто окупается в течение 18–30 месяцев, главным образом за счет экономии на оплате труда, снижения количества ошибок и повышения плотности хранения при замене ручного управления мелкими деталями.


 Russian
 English
 Chinese
 Japanese
 Italian
 Korean
 Spanish
 Arabic
 French
 German