
La complexité croissante des références, les calendriers de production plus serrés et la pression constante pour réduire les erreurs de manutention manuelle continuent de pousser les installations vers des systèmes d'unités de transfert de cartons associés à des rayonnages intelligents pour le stockage et la récupération des marchandises par l'opérateur. Configurations d'unités de transfert de cartons avec rayonnages intelligents permettre la manutention automatisée des entrées et des sorties, le suivi précis de l'emplacement des bacs grâce à l'intégration du système de gestion d'entrepôt et une densité plus élevée dans les environnements de pièces légères typiques des opérations de fabrication.
Les observations réalisées sur les chaînes de montage électronique, dans la fourniture de petits composants automobiles, dans les ateliers d'usinage de précision et dans des contextes similaires ont permis d'élaborer l'analyse qui suit. Elle aborde notamment la construction pratique de Véhicules de transfert de carton et les rayonnages correspondants, les détails des cycles d'entrée et de sortie, les mécanismes d'intégration du système de gestion d'entrepôt pour le contrôle de l'emplacement des emplacements, les modèles de déploiement réels dans la fabrication, les problèmes récurrents sur le terrain avec des solutions éprouvées et les séquences de déploiement par étapes qui correspondent aux contraintes de capital et à la maturité opérationnelle.

Composition fonctionnelle des systèmes d'unités de transfert de cartons avec rayonnages intelligents
Les véhicules de transfert de cartons sont équipés d'un châssis autonome doté d'un convoyeur ou d'un élévateur extensible pour la manutention de cartons, bacs ou conteneurs. La navigation s'appuie sur la technologie SLAM laser, des cibles visuelles ou une combinaison de ces méthodes. L'unité s'approche des rayonnages, se déploie pour accéder aux étagères à différents niveaux, dépose ou récupère les charges, puis retourne aux postes de travail ou aux zones de stockage. Sa capacité à transporter plusieurs articles (généralement de 2 à 6 par cycle) optimise l'efficacité dans les zones à forte rotation.
Les rayonnages intelligents sont dotés de châssis modulaires, de hauteurs d'étagères variables et d'éléments intégrés tels que des codes-barres, des étiquettes RFID ou des marqueurs réfléchissants. La charge par niveau reste modérée (environ 50 kg ou moins) pour s'adapter aux applications nécessitant de petites pièces. Des pieds réglables ou des capteurs compensent les irrégularités du sol, garantissant ainsi un alignement parfait des emplacements de stockage.
Ces configurations sont privilégiées dans le secteur manufacturier pour les cartes de circuits imprimés et les connecteurs en électronique, les fixations et les joints d'étanchéité dans l'automobile, ou encore les jauges et les plaquettes de coupe en usinage. Elles permettent de réduire les déplacements des opérateurs tout en optimisant l'espace de stockage au sol.
Comparativement aux rayonnages statiques classiques, la différence est perceptible au niveau des cycles quotidiens. La récupération manuelle des articles sur les rayonnages fixes exige des allers-retours incessants dans les allées, engendrant fatigue et rythme irrégulier. Les systèmes de transfert de cartons acheminent les articles jusqu'aux zones de prélèvement, réduisant ainsi les distances de déplacement de 60 à 80 % (mesures effectuées sur le terrain) et assurant une production constante même lors de longues journées de travail.
Opérations automatisées d'entrée et de sortie
La manutention des marchandises entrantes commence à la réception. Les cartons scannés sont acheminés vers la zone de préparation ou directement vers le convoyeur. Le système de gestion d'entrepôt attribue les emplacements sur les rayonnages en fonction du taux de rotation, des dimensions ou des règles de regroupement. Une unité de transfert de cartons prend en charge les cartons, se déplace jusqu'à l'allée du rayonnage, les soulève au niveau cible et les dépose avec une précision contrôlée. Dans les configurations optimisées, la durée d'un cycle reste généralement inférieure à 60 secondes.
Le système d'expédition répond aux commandes. Il dépêche des véhicules pour récupérer les bacs nécessaires, les achemine vers les postes d'assemblage ou les zones d'emballage et gère le retour des bacs vides le cas échéant. Le transport de plusieurs articles réduit les allers-retours, accélérant ainsi le traitement des commandes comportant plusieurs références.
La précision d'arrimage demeure essentielle. La précision de base atteint ±5–10 mm pour les cartons ou conteneurs standard. Les modules de vision ou le guidage laser final permettent de réduire la marge de tolérance dans les zones adjacentes aux salles blanches ou sur les lignes sensibles à la poussière.
Dans les usines de taille moyenne, le débit observé est en moyenne de 400 à 700 cartons par heure et par poste de travail lorsque des postes de prélèvement dédiés assurent le flux. Ces chiffres correspondent à des environnements de production multi-références avec des besoins de réapprovisionnement fréquents.
Intégration du système de gestion d'entrepôt pour la gestion des emplacements de stockage
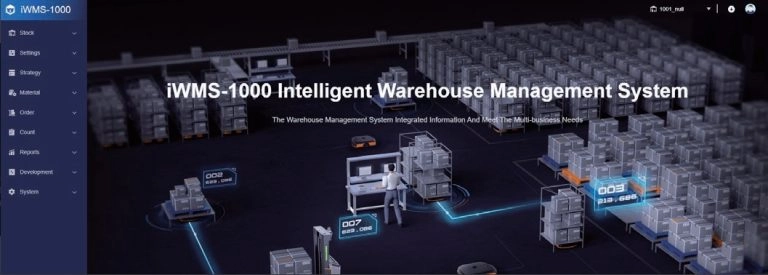
L'intégration d'un système de gestion d'entrepôt transforme le stockage passif en une gestion active des stocks. Les plateformes reçoivent des mises à jour continues des capteurs embarqués dans les véhicules et des identifiants de rayonnages, enregistrant l'état précis des emplacements, les quantités et l'historique des transactions.
Les fonctionnalités principales incluent le réordonnancement dynamique des stocks en fonction de la demande observée, une gestion stricte des stocks (premier entré, premier sorti) pour les composants périssables et des notifications automatiques de stock faible qui alimentent les processus de réapprovisionnement. L'échange de données s'effectue via des API, avec une latence inférieure à une seconde sur les réseaux stables.
La fiabilité du suivi de l'emplacement des bacs s'améliore considérablement. Le suivi manuel est source d'erreurs de transcription ou de mauvais positionnement physique, ce qui porte le taux d'erreur à 1–5 %. Les boucles de rétroaction automatisées issues des opérations de l'unité de transfert de cartons réduisent les écarts à moins de 0,1 % dans les systèmes existants, fournissant ainsi des données fiables pour les prévisions de production.
Les connexions aux systèmes de gestion d'entrepôt existants présentent des difficultés. Les interfaces fermées nécessitent des intergiciels ou des mappages de champs. Les plateformes actuelles prennent en charge nativement REST ou OPC UA, ce qui simplifie la configuration.
Une liste de contrôle pratique avant le lancement vérifie la correspondance des champs entre les données du véhicule et les enregistrements de l'entrepôt, teste la récupération des exceptions en cas d'échecs ou de blocages de lecture, confirme les taux d'actualisation du tableau de bord et simule des périodes de volume élevé pour découvrir les contraintes cachées.
Exemples d'applications de fabrication
Les opérations de préparation de kits électroniques utilisent des systèmes d'unités de transfert de cartons pour la gestion des plateaux. Résistances, condensateurs et connecteurs sont acheminés de la réception au stockage en rack, puis jusqu'à la ligne de production sur demande. Ces installations permettent un accès aux composants 50 à 70 % plus rapide, une précision d'inventaire proche de 99,9 % et une réduction des arrêts de production dus aux ruptures de stock.
Les fournisseurs automobiles gèrent les petites fixations, les joints et les sous-composants. La traçabilité des lots est optimisée grâce à l'horodatage du système de gestion d'entrepôt : chaque transfert est associé à un identifiant de lot, facilitant ainsi les contrôles qualité. La densité de stockage augmente de 60 à 80 % grâce à des allées plus étroites et des rayonnages plus hauts.
Les ateliers d'usinage de précision appliquent des processus similaires aux outils et aux dispositifs de fixation. La conception allégée s'adapte à l'encombrement, tandis que l'acheminement automatisé en sortie permet une alimentation CNC juste-à-temps.
Les extensions industrielles légères — éléments auxiliaires d'assemblage — bénéficient de revêtements antistatiques ou de bacs étanches sur des rayonnages, bien que les rouleaux de textile ou les paquets de fil plus lourds nécessitent généralement des méthodes de manutention différentes.
Les prévisions de retour sur investissement (ROI) mettent en balance les dépenses initiales (véhicules, racks, logiciels) et les économies réalisées à long terme sur la main-d'œuvre, la prévention des dommages et l'optimisation de l'espace. Le retour sur investissement se situe généralement entre 18 et 30 mois dans les usines qui abandonnent le stockage manuel en plusieurs équipes.
Défis courants liés au déploiement et contre-mesures éprouvées sur le terrain
Des dérives d'alignement apparaissent fréquemment. Le tassement progressif du sol ou la déformation des racks entraînent des décalages de position sur plusieurs mois. Un réétalonnage programmé (mensuel ou après les cycles de forte activité) associé à une double vérification RFID permet de contrôler les tolérances.
Dans les zones à forte densité de trafic, la congestion des flottes se produit. Le routage fixe engendre des embouteillages lors d'appels simultanés. La planification en périphérie anticipe les chevauchements et redirige les itinéraires, réduisant ainsi les temps d'attente de 20 à 35 % dans les zones à forte circulation.
Les interruptions de synchronisation perturbent la consultation des stocks. De brèves coupures réseau ou des incompatibilités de protocole entraînent l'obsolescence des données. La mise en cache côté véhicule et les files d'attente de mises à jour prioritaires limitent l'exposition.
Des problèmes d'ajustement des rayonnages peuvent survenir dans certains projets. Des profondeurs d'étagères inégales ou une charge irrégulière nécessitent des modifications. Les poutres modulaires et les interfaces standardisées réduisent les efforts d'adaptation.
Commencer petit – une ou deux rangées de racks avec un nombre limité de véhicules – permet de valider les processus avant de passer à l’échelle supérieure, réduisant ainsi l’exposition aux problèmes imprévus.
Voies de déploiement pratiques pour les installations de taille moyenne en 2026
Un déploiement complet et immédiat risque d'immobiliser les capitaux pour les usines qui développent leur système de stockage automatisé. Une progression par étapes s'adapte aux cycles budgétaires et à l'expérience pratique.
Les fondamentaux du système de gestion d'entrepôt sont la première étape. Les modules de suivi et de reporting essentiels s'intègrent aux flux manuels existants, garantissant ainsi la fiabilité des données.
Les racks suivent dans les zones à haute cadence. La construction modulaire permet un ajout progressif sans interruption des opérations.
Les véhicules de transfert de cartons entrent ensuite en scène. Des projets pilotes contrôlés — réception vers stockage ou réapprovisionnement de la ligne — permettent de valider les cycles avant l'expansion de la flotte.
Les critères portent sur l'alignement de la charge utile avec le poids des cartons, la plage de levage adaptée à la hauteur des rayonnages, la tolérance de navigation pour les sols du site, la conformité aux normes de sécurité en cas de trafic mixte et la conception du logiciel ouverte à une croissance progressive.
À propos de Wesar Intelligence Co., Ltd.
Wesar Intelligence Co., Ltd.Basée à Suzhou, dans la province du Jiangsu en Chine, notre entreprise exploite un site de production de 5 000 mètres carrés dédié à la logistique intelligente et aux équipements d'entreposage connectés. Nos services complets couvrent le conseil en applications, le développement de plateformes logicielles, la fabrication de matériel, le déploiement sur site et un support technique continu. Une équipe de plus de 100 personnes, composée notamment d'ingénieurs et de spécialistes de la production cumulant près de vingt ans d'expérience, intervient dans des secteurs de la fabrication de précision tels que l'électronique, les composants automobiles et les énergies nouvelles.
Nos principaux produits comprennent des robots mobiles autonomes, notamment l'unité de transfert de cartons pour la manutention de cartons et de bacs, ainsi que des versions fixes, chariots élévateurs, convoyeurs, robots de manutention lourde et robots collaboratifs mobiles. Les plateformes logicielles associées prennent en charge la gestion intelligente des entrepôts, le pilotage des flottes de robots et la coordination des matériaux dans un contexte d'Industrie 4.0. Nous privilégions les solutions personnalisées et adaptées au marché, qui optimisent la productivité, réduisent les erreurs de manutention et diminuent les coûts opérationnels dans les environnements de production et de logistique complexes.
Conclusion
Configurations d'unités de transfert de cartons avec rayonnages intelligents Optimisez le stockage et la livraison fiables des pièces légères en production grâce à des cycles d'entrée et de sortie automatisés et à un suivi précis de l'emplacement des emplacements via l'intégration d'un système de gestion d'entrepôt. Ces fonctionnalités répondent aux exigences de réduction des interventions manuelles et d'amélioration du contrôle des stocks, tandis que les exigences de performance durable reposent sur la stabilité de l'alignement, la coordination des flottes et un déploiement progressif. Les installations optimisent leurs gains en mettant en place les fondations de la gestion d'entrepôt dès le départ, puis en ajoutant des rayonnages et des véhicules lorsque les résultats obtenus confirment leur intérêt. Les améliorations continues apportées aux capteurs, au guidage et aux logiciels jusqu'en 2026 et au-delà positionnent la mise en œuvre progressive comme la voie la plus sûre vers une manutention automatisée mature.
FAQ
Comment une unité de transfert de cartons gère-t-elle plusieurs cartons dans un entrepôt de production ?
Les véhicules de transfert de cartons transportent généralement de 2 à 6 cartons ou bacs par cycle grâce à des mécanismes de convoyeur ou de levage embarqués, ce qui augmente le débit des lignes électroniques ou automobiles où prédominent les petits composants.
Quelle précision d'arrimage est réaliste pour une unité de transfert de cartons dans les racks intelligents ?
Les installations typiques permettent un positionnement de ±5 à 10 mm pour un placement constant des étagères, avec une assistance visuelle ou laser réduisant les tolérances dans les environnements de précision ou propres.
Comment l'intégration du système de gestion d'entrepôt prend-elle en charge le suivi de l'emplacement des bacs avec l'unité de transfert de cartons ?
Les plateformes de systèmes de gestion d'entrepôt capturent les mises à jour en direct des capteurs des véhicules et des étiquettes des rayonnages, permettant un rangement dynamique, la traçabilité des lots et des déclencheurs de stock faible avec des délais de synchronisation généralement inférieurs à une seconde.
Est-il possible de moderniser les rayonnages existants pour les opérations d'unité de transfert de cartons ?
Oui, souvent — les rayonnages intelligents modulaires dotés de poutres réglables et d'aides à l'alignement facilitent les adaptations, mais le succès dépend des dimensions des étagères, de la répartition de la charge et de la compatibilité du positionnement.
Quel est le délai de retour sur investissement habituel pour les projets d'unités de transfert de cartons et de rayonnages intelligents dans le secteur manufacturier ?
Dans les usines de taille moyenne, les déploiements permettent souvent de récupérer les coûts en 18 à 30 mois, principalement grâce aux économies de main-d'œuvre, à la réduction des erreurs et à l'amélioration de la densité de stockage lors du remplacement de la gestion manuelle des petites pièces.










 French
 English
 Russian
 Chinese
 Japanese
 Italian
 Korean
 Spanish
 Arabic
 German