
La pénurie de main-d'œuvre persiste, le nombre de références se multiplie et les opérations de fin de ligne doivent s'adapter sans bouleverser l'agencement des ateliers : autant de facteurs qui attirent sans cesse l'attention sur les robots composites. Associer la mobilité AGV ou AMR à un bras robotisé Fonctionnalités de palettisation et de dépalettisation. Ces configurations permettent à une seule machine de passer d'une ligne à l'autre, de gérer des dimensions de cartons variables et de fonctionner sans longs convoyeurs fixes ni postes de travail permanents. En 2026, les choix de déploiement dépendront toujours de données concrètes : temps de cycle observés en charge, constance du positionnement pendant le déplacement, coûts totaux du cycle de vie et rentabilité de la flexibilité par rapport aux palettiseurs fixes classiques.
Cette analyse s'appuie sur des modèles issus de l'assemblage électronique, de la sous-traitance automobile, du conditionnement de produits chimiques et de l'emballage secondaire alimentaire. Elle couvre notamment la structure de base de AGV avec des configurations de palettisation de robots composites à bras robotisé, des contrastes pratiques de débit et de capacité, des points forts documentés mis en balance avec les limitations actuelles, des pannes d'installations récentes, des problèmes courants sur site avec des solutions éprouvées et des approches d'introduction progressives qui limitent l'exposition tout en progressant vers la manutention connectée de l'industrie 4.0.
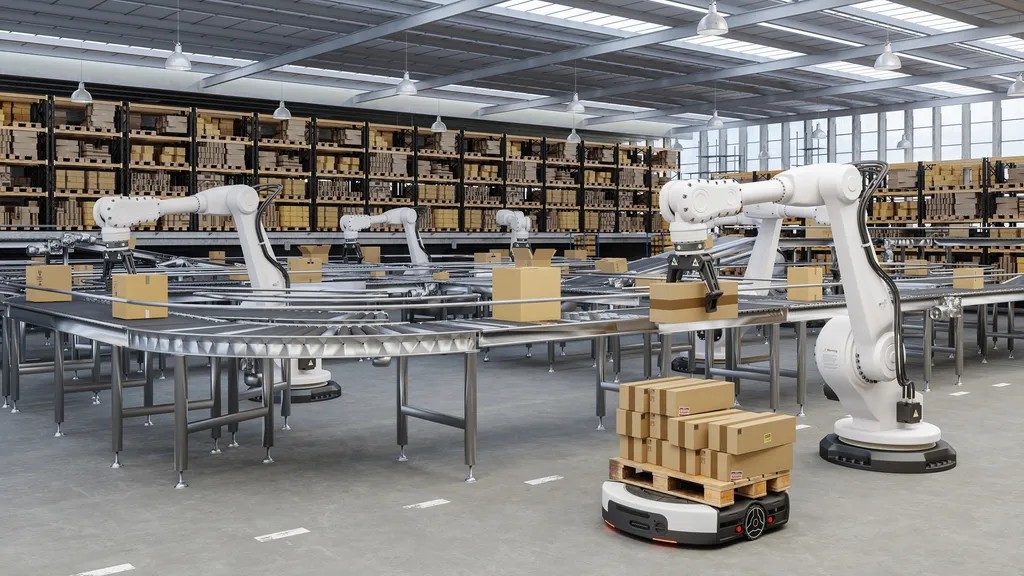
Structure de base des systèmes composites AGV + bras robotisé pour la palettisation
L'architecture repose sur un bras industriel ou collaboratif monté sur une base mobile, généralement un robot mobile autonome ou un véhicule à guidage automatique. La navigation utilise le SLAM laser, le SLAM assisté par vision ou une combinaison de ces méthodes. Le bras assure la préhension, la construction de couches et le désempilage grâce à des ventouses, des pinces ou des doigts adaptatifs. La détection (caméras 3D, lumière structurée ou capteurs de force-couple) corrige les déformations des cartons, les décalages des palettes et les légères dérives après transport.
Les cellules de palettisation fixes restent stationnaires et dépendent d'une alimentation constante par convoyeurs. Les unités mobiles composites s'affranchissent de cette contrainte, se déplaçant vers différentes zones de prélèvement et constituant des chargements en bout de ligne ou dans des zones tampons.
Les mesures sur le terrain mettent en évidence des différences constantes :
Sur les lignes dédiées, les bras fixes traitent entre 800 et 1 500 caisses par heure avec un produit uniforme. Les lignes mobiles, quant à elles, atteignent un débit de 400 à 900 caisses par heure, les temps de transit, d'alignement et de stabilisation des bras après les arrêts représentant une part importante du cycle.
Les investissements initiaux placent les cellules fixes (bras, garde, alimentation courte) dans une fourchette de prix de 30 000 à 80 000 dollars par poste. Les configurations mobiles composites coûtent entre 40 000 et 150 000 dollars, voire plus, en fonction de la charge utile de base, des spécifications du bras, de la portée et du système de perception.
Les avantages liés à l'encombrement favorisent les matériaux composites lors des rénovations — pas de fondations lourdes, de convoyeurs allongés ni de grandes zones d'exclusion — particulièrement précieux dans les usines disposant d'un espace existant restreint.
L'adéquation varie selon la charge de travail : les lignes à haut volume et à variante unique privilégient les configurations fixes pour plus de rapidité et une maintenance réduite. Les flux à références variables, multi-stations ou reconfigurables — courants dans l'électronique grand public, les sous-composants automobiles, les produits chimiques de consommation courante et l'emballage alimentaire — tirent davantage profit de la mobilité et de la rapidité de changement de tâche.
Points forts et contraintes persistantes observés dans les applications de palettisation en 2026
Ces systèmes répondent aux objectifs de l'Industrie 4.0 grâce à un contrôle distribué, une affectation adaptative et une perturbation structurelle limitée des installations existantes.
La flexibilité des tâches est un atout majeur. Une unité dessert plusieurs lignes, absorbe les pics de volume saisonniers et passe de la palettisation à la dépalettisation sans modification mécanique. Les usines à allées étroites, les flux à plusieurs niveaux ou les sites faisant l'objet de réaménagements fréquents bénéficient de la circulation sur des voies partagées.
La connectivité génère des gains supplémentaires. Les informations en temps réel sur l'état des piles et les stocks, transmises aux plateformes MES ou WMS, optimisent la planification en aval, permettant ainsi l'expédition des palettes juste à temps et la réduction des stocks tampons.
L'utilisation de l'espace augmente souvent. Les unités atteignent des positions de stockage plus profondes ou des zones de transit temporaires inaccessibles par des bras fixes sans infrastructure supplémentaire.
Les contraintes continuent d'influencer les résultats dans l'exploitation des usines.
Le mouvement ajoute des facteurs que les installations fixes contournent. Les sols irréguliers, un léger patinage des roues ou les forces de freinage produisent de petits décalages ou vibrations de la base. Malgré une stabilisation de haute qualité, la répétabilité en bout de bras se situe généralement entre ±0,5 mm et ±2 mm, ce qui est suffisant pour les boîtiers standard, mais limite pour les plateaux de précision ou les emballages primaires fragiles.
La dégradation du cycle déçoit certaines attentes. Les phases de positionnement et de déplacement représentent fréquemment 40 à 60 % du temps de cycle, maintenant ainsi la production effective en dessous des niveaux stationnaires.
Les besoins énergétiques compliquent les opérations de production à plein temps. Les cycles de travail intensifs sollicitent fortement les bras et déchargent les batteries plus rapidement que les tâches de transport uniquement ; des points de recharge d’appoint, des baies d’échange ou des batteries plus importantes deviennent nécessaires, chacun nécessitant une conception et une planification minutieuses.
Le passage à l'échelle de flottes soulève des problèmes de coordination. En l'absence d'une logique de trafic prédictive et d'un arbitrage en périphérie, les unités interfèrent lors des pics de trafic ou des transitions, créant des files d'attente.
Ces éléments expliquent le rythme mesuré auquel de nombreux sites de taille moyenne adoptent les matériaux composites, privilégiant une superposition progressive plutôt que des changements brusques de systèmes manuels ou fixes.
Motifs des installations de 2025-2026
Les résultats varient selon les classes de charge utile et les secteurs.
Le conditionnement secondaire dans le secteur de l'électronique grand public (3C) est confronté à une rotation fréquente des références et à des petites séries. Des systèmes composites légers, équipés de vision 3D et de pinces sensibles à la force, permettent l'empilage de produits mixtes. Les installations affichent une réduction de 25 à 30 % de la main-d'œuvre directe par poste, les piles étant suffisamment stables pour l'emballage et l'expédition automatisés. Toutefois, les composants haut de gamme font parfois l'objet d'un dernier contrôle visuel.
Les opérations quotidiennes dans les secteurs des produits chimiques et alimentaires exigent rapidité et manipulation soigneuse. Les bases à double entraînement pour un transport rapide et les outils d'aspiration multiple permettent de traiter de 500 à 700 caisses par heure, quelle que soit la charge. Le retour sur investissement est réduit à 18-24 mois, remplaçant ainsi les équipes manuelles travaillant en double poste, notamment dans les zones où les effectifs sont limités.
Les pièces automobiles et les pièces lourdes nécessitent des capacités de charge importantes. Les plateformes robustes équipées de bras industriels traitent des pièces moulées, des boîtiers ou des assemblages de 50 à 100 kg. Elles permettent notamment de réduire la densité des chariots élévateurs dans les zones restreintes et d'améliorer la traçabilité grâce aux scans embarqués. Toutefois, le réglage de la rigidité des bras après déplacement allonge la période de mise en service de plusieurs semaines.
Point commun à tous les exemples : les meilleures performances associent étroitement la palettisation aux signaux de production en amont et aux exigences de transport en aval, plutôt que de l’isoler en tant que station autonome.
Problèmes fréquents sur site et solutions testées sur le terrain
Les données de déploiement mettent en évidence des points faibles récurrents.
La détection des défauts est cruciale. Les caméras 2D standard présentent des difficultés en cas de luminosité variable, de surfaces réfléchissantes ou de cartons irréguliers, ce qui entraîne des erreurs d'impression ou des assemblages instables. Désormais, la procédure standard exige d'emblée des capteurs 3D RGB-D ou à lumière structurée, avec un recalibrage automatique en fonction du décalage.
La séparation des commandes engendre des décalages temporels. Des contrôleurs mobiles et de bras disjoints introduisent des délais qui perturbent la coordination des trajectoires. Les systèmes de contrôle robotique à boucle unique, qui planifient simultanément les déplacements de la base et les mouvements du bras, réduisent les erreurs de communication et améliorent la fiabilité.
Les changements d'outillage et de programmation sont fastidieux. La formation manuelle détaillée des nouveaux utilisateurs prend des heures. Les effecteurs à changement rapide, associés à des méthodes de formation par guidage manuel ou démonstration, permettent de réduire le temps de mise en route à moins de quinze minutes une fois les réglages effectués.
Les interférences entre les flottes apparaissent avec la croissance. Le routage fixe crée des blocages en cas de demandes simultanées. Les planificateurs de périphérie, qui prévoient les engorgements, priorisent les déplacements critiques et réacheminent les requêtes, réduisent les temps d'attente de 20 à 35 % dans les zones à forte densité.
Les coûts supplémentaires impactent les budgets ultérieurement. Les dépenses annuelles couvrent l'usure des batteries, la maintenance de base, l'entretien des capteurs et les licences. Des projections complètes du coût total de possession (TCO) sur cinq à sept ans, des pièces de rechange en stock et une assistance à distance permettent d'éviter les mauvaises surprises en cours de déploiement.
Le fait de se concentrer dès le début sur ces aspects, lors de la phase de cadrage et des essais, permet de distinguer les projets qui se déroulent sans accroc de ceux qui posent problème.
Approches d'introduction progressive pour les sites de taille moyenne en 2026
Passer directement à la palettisation composite intégrale expose les usines à des risques excessifs, le temps que la maturité de l'usine intelligente se mette en place. Une progression par étapes permet de maîtriser les investissements et de s'adapter aux courbes d'apprentissage.
Une infrastructure de transport robuste est essentielle. Des robots mobiles latents prennent en charge le levage de palettes, des chariots élévateurs robotisés assurent le transport direct, des convoyeurs robotisés assurent la liaison en bord de ligne et des robots mobiles lourds traitent les objets hors gabarit. Le tout est mis en place pour garantir une navigation fiable, des cycles de chargement précis et une connexion optimale aux systèmes d'entrepôt ou de gestion des matériaux. Les gains initiaux en termes de réduction des coûts de main-d'œuvre, de précision et de fluidité des flux permettent d'amorcer le processus.
Le transport est éprouvé, la manipulation s'ajoute là où c'est justifié, en commençant par les domaines à faible enjeu comme le conditionnement secondaire ou la gestion des pics d'activité. La flotte existante réduit les dépenses matérielles supplémentaires et accélère l'intégration.
Les critères de sélection prioritaires incluent l'adéquation de la charge utile aux charges réelles, la tolérance de navigation aux réalités du sol, les modes de sécurité à proximité du personnel et un logiciel ouvert pour les évolutions futures.
À propos de Wesar Intelligence Co., Ltd.
Wesar Intelligence Co., Ltd.Située à Suzhou, dans la province du Jiangsu en Chine, notre entreprise exploite un site de production de 5 000 mètres carrés dédié à la logistique intelligente et aux équipements d'entreposage connectés. Notre offre complète couvre le conseil en applications, la création de plateformes logicielles, la fabrication de matériel, le déploiement et le support technique continu. Plus de 100 spécialistes, dont des équipes de production et d'ingénierie cumulant près de vingt ans d'expérience, accompagnent des secteurs de pointe tels que l'électronique, les composants automobiles et les énergies nouvelles.
Notre offre principale comprend des robots mobiles autonomes : robots mobiles latents (LMR) pour le transpalette et le levage de palettes, robots mobiles de type chariot élévateur (FMR), robots mobiles de type convoyeur (CMR) pour l’interface de production, robots mobiles pour charges lourdes (HMR), unités de transfert de cartons (CTU) et robots mobiles collaboratifs (MCR). Les logiciels associés incluent le système de gestion d’entrepôt intelligent iWMS-1000, le système de contrôle robotique RCS-2000 et des plateformes de gestion des matériaux permettant la connectivité Industrie 4.0. Nous privilégions les solutions personnalisées et réactives qui optimisent l’efficacité, minimisent les erreurs de manutention et réduisent les coûts d’exploitation à long terme dans les environnements de production et de logistique complexes.
Conclusion
AGV avec bras robotisé Les configurations de palettisation et de dépalettisation robotisées composites permettent une manutention de fin de ligne flexible et connectée aux données dans la production actuelle. La mobilité et l'adaptabilité répondent efficacement à l'évolution des besoins, mais les limites de débit, les contraintes de précision liées aux mouvements et les coûts d'exploitation exigent une évaluation rigoureuse. Les sites garantissent une valeur durable en s'appuyant d'abord sur le transport autonome des matériaux, puis en ajoutant des fonctions de bras robotisé lorsque la rentabilité le justifie. Grâce aux progrès continus réalisés dans les domaines de la détection, du contrôle et de la gestion de flotte jusqu'en 2026 et au-delà, une approche progressive devrait demeurer la voie la plus fiable pour l'amélioration des opérations.
FAQ
L'utilisation d'un AGV avec bras robotisé pour la palettisation composite est-elle une option intéressante pour les usines de taille moyenne en 2026 ?
Les entreprises confrontées à la hausse des coûts de main-d'œuvre et à la diversification croissante de leurs produits trouvent souvent une justification à ces investissements, notamment après la mise en place d'opérations de transport stables. Le retour sur investissement se situe généralement entre 18 et 36 mois après le remplacement de la palettisation manuelle en plusieurs équipes, mais la validation pilote du rythme de production et des exigences d'intégration demeure essentielle avant toute mise à l'échelle.
Quels sont les principaux obstacles à la mise en œuvre de systèmes AGV + bras robotisés pour la palettisation et la dépalettisation ?
La dérive de position suite aux mouvements, la synchronisation entre les commandes mobiles et celles du bras, la gestion de la batterie lors de cycles intensifs et les conflits de trajectoire entre plusieurs unités figurent parmi les principaux problèmes. Les solutions reposent sur des architectures de contrôle combinées, une détection 3D de haute qualité et une logique de gestion de flotte anticipative.
Comment les systèmes de palettisation composites AGV + bras robotisé se comparent-ils aux robots de palettisation fixes dans le cadre des transitions vers l'usine intelligente ?
Les systèmes mobiles composites offrent une plus grande adaptabilité d'implantation et des performances multifonctionnelles pour les environnements de production mixte ou inter-lignes, tandis que les systèmes fixes garantissent des vitesses de production continues élevées et une maintenance simplifiée dans les stations spécialisées à haut rendement. Les déploiements hybrides — fixes sur les lignes principales et mobiles pour les tâches adaptatives ou de soutien — permettent souvent d'obtenir un rapport performance/coût optimal.
Les flottes actuelles d'AGV ou d'AMR peuvent-elles être équipées ultérieurement de fonctionnalités de palettisation par bras robotisé ?
Dans de nombreux cas, oui, notamment grâce aux bases modulaires permettant d'augmenter la charge utile, la puissance et de réaliser des montages standard. Le lancement avec des modes de transport primaires (chargement sur plateau, chariot élévateur ou convoyeur) garantit un retour sur investissement rapide et facilite l'évolution vers des capacités composites.
Dans quelle mesure l'intégration logicielle est-elle essentielle pour une performance efficace de palettisation des robots composites AGV ?
Le logiciel constitue le cœur du système : il gère la navigation, les trajectoires des bras, l’affectation des tâches et l’échange de données avec les systèmes WMS, MES ou ERP. Les solutions dotées de diagnostics en temps réel, d’une capacité d’anticipation des conflits et d’interfaces adaptables ont un impact significatif sur la disponibilité, la stabilité de la production et l’évolutivité dans le temps.










 French
 English
 Russian
 Chinese
 Japanese
 Italian
 Korean
 Spanish
 Arabic
 German