
Les opérations chimiques ne tolèrent aucune négligence dans la manutention des matériaux. Une palette d'additifs livrée en retard peut bloquer un lot. Un fût mal étiqueté peut entraîner une mise en quarantaine. Et un chariot élévateur traversant une allée fréquentée près d'une zone dangereuse peut transformer une simple journée de travail en un incident à signaler. C'est pourquoi les applications AGV dans l'industrie chimique sont passées d'une simple option d'automatisation à une solution pratique pour stabiliser le débit, réduire les risques liés à la manutention et rendre l'exécution entre l'entrepôt et la ligne de production plus prévisible. Pour un aperçu rapide des types de robots et des catégories de logiciels abordés ici, voir : Les produits Wesar pour l'automatisation des entrepôts et la manutention des matériaux.
Cet article s'adresse aux responsables d'usine, aux responsables intralogistiques, aux équipes HSE et aux ingénieurs qui souhaitent une vision réaliste des solutions efficaces, des points faibles et des décisions cruciales lors de l'utilisation de véhicules à guidage automatique (AGV) à proximité de produits chimiques. Vous découvrirez les cas d'utilisation courants, les principes de sécurité sous-jacents, les points de défaillance typiques et une méthode claire pour déterminer si les AGV (ou AMR) sont adaptés à votre site.
Pourquoi les sites chimiques adoptent les AGV (et pourquoi certains le regrettent)
Dans de nombreux secteurs, les projets d'AGV visent à réduire les coûts de main-d'œuvre. Dans les usines chimiques, le principal enjeu est généralement la stabilité opérationnelle. Même un site de taille modeste implique de nombreuses opérations qui doivent être effectuées au bon moment : acheminement des matières premières vers la zone de stockage, palettisation des emballages, mise en quarantaine des produits finis, retour des emballages vides en bord de ligne et retours pour contrôle qualité. Lorsque ces opérations dépendent de la disponibilité des chariots élévateurs, le système devient un véritable jeu de hasard.
Les AGV changent la donne car ils respectent les horaires. Ils ne prennent pas de raccourcis. Ils n'oublient pas leurs arrêts. Un système d'AGV bien géré peut rendre la livraison en bord de ligne fastidieuse, et c'est tant mieux. L'avantage ne réside pas seulement dans la rapidité ; le processus devient suffisamment reproductible pour être mesuré et amélioré.
Cependant, les opérations chimiques révèlent aussi les points faibles. Si votre site présente des palettes hétérogènes, des sols irréguliers, des changements d'agencement fréquents ou des règles floues concernant les zones dangereuses, les AGV peuvent rencontrer des difficultés. La déception la plus courante survient lorsqu'une entreprise achète des robots en espérant qu'ils se débrouilleront seuls, alors que le processus intralogistique sous-jacent reste chaotique. Les AGV sont rigoureux. Ils récompensent la rigueur.
La carte de l'intralogistique chimique : là où les AGV apportent une réelle valeur ajoutée
Les usines et les entrepôts chimiques suivent certains schémas de circulation récurrents. Si vous parvenez à les cartographier précisément, vous aurez déjà une longueur d'avance sur la plupart des projets.
Réception et stockage des matières premières
C’est là que le transport automatisé de palettes prend tout son sens. Le quai de réception est souvent très fréquenté, et l’enjeu est de décharger rapidement les marchandises tout en préservant la méthode FIFO et la traçabilité. Un robot chariot élévateur autonome (ou un AGV/AMR de manutention de palettes) peut effectuer des transferts du quai vers le stock en continu, avec une rigueur de scan constante. L’avantage opérationnel réside dans la réduction du problème du « stockage temporaire » : des palettes entreposées là où il y a de la place, puis recherchées manuellement.
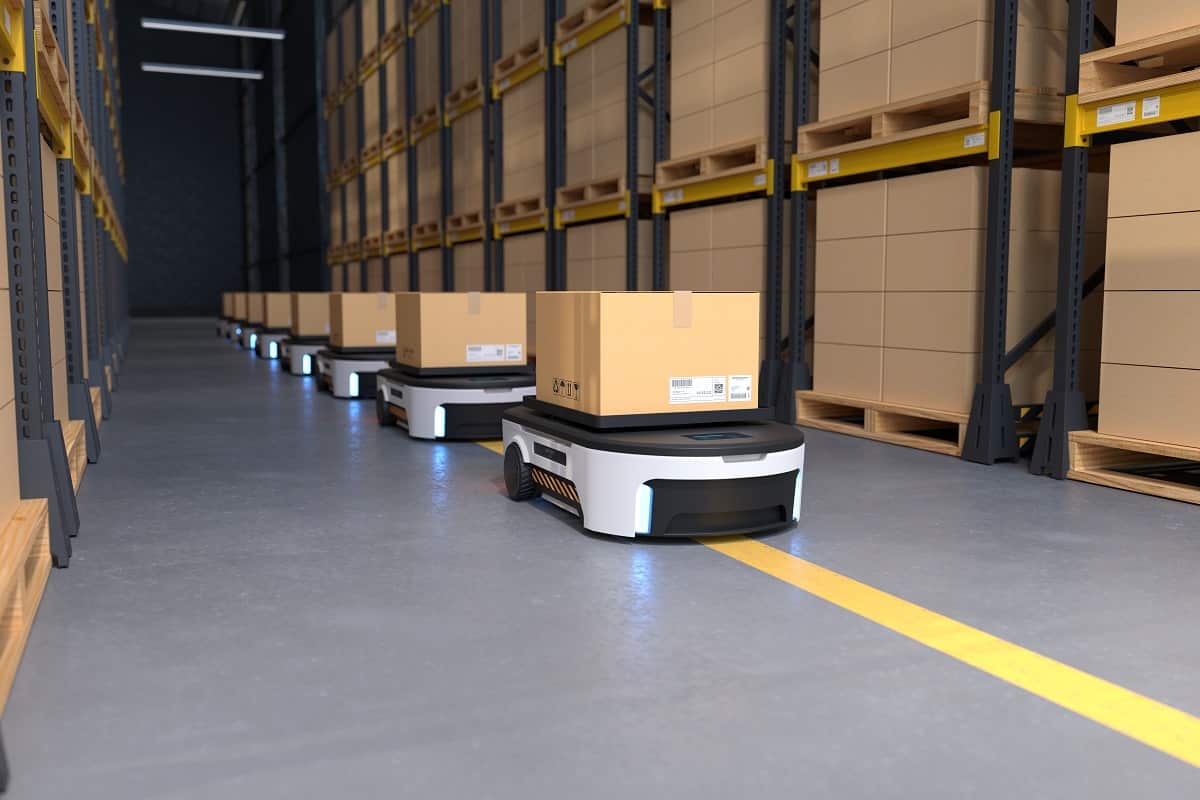
Manutention des fûts et déplacement des conteneurs dans les entrepôts de produits chimiques
Les fûts et les conteneurs IBC posent des problèmes spécifiques : confinement, stabilité et étiquetage. Un itinéraire prévisible et une vitesse contrôlée permettent de réduire les risques de basculement et de limiter les risques de collision avec les rayonnages ou les cadres de porte. De nombreux sites n'automatisent pas tous les déplacements de fûts, mais ils automatisent les transferts internes répétitifs : préparation et remplissage, remplissage et maturation/maintien au chaud, maintien au chaud et conditionnement, et conditionnement et expédition.
Décharge en bord de ligne pour le conditionnement et le mélange
Dans la production chimique, l'approvisionnement en bord de ligne comprend souvent des matériaux d'emballage (cartons, bouchons, étiquettes) et parfois des produits semi-finis. Le déplacement en lui-même est simple ; son timing, en revanche, est crucial. Si la ligne est à sec, le coût est immédiat. Les AGV peuvent faciliter le réapprovisionnement en flux tendu, à condition de respecter des règles de base : des points d'appel clairement définis, des zones de dépôt stables et un système de confirmation de fin d'approvisionnement.
Mouvement des produits finis, mise en quarantaine et préparation à l'expédition
La distribution de produits chimiques est souvent soumise à des contrôles de quarantaine ou de qualité. Les produits finis ne peuvent pas toujours être expédiés directement. L'automatisation des mouvements permet de garantir le respect de ces règles : chaque palette est acheminée vers la zone de stockage appropriée et le système enregistre chaque mouvement. En combinant cela avec une logique de gestion d'entrepôt, vous n'avez plus besoin de vous fier à des connaissances empiriques pour assurer la conformité.
Transport interne de petits articles dans un entrepôt à haute densité
Certaines opérations chimiques gèrent également de nombreuses références de petits contenants, de composants ou d'emballages secondaires. Pour ces flux, les systèmes de manutention de bacs peuvent s'avérer pertinents. Une unité de transfert de cartons (UTC) est conçue pour déplacer et stocker les bacs avec une grande précision dans les flux entrants et sortants, notamment en présence d'allées étroites et de zones de stockage profondes. Cette structure permet de réduire les déplacements pour la préparation de commandes tout en maîtrisant la grande variété de références. Selon qu'il s'agisse de palettes, de chariots ou de bacs, le choix du système le plus adapté dépend souvent de la conception de l'équipement et de la logique de contrôle — des aspects qui relèvent de plusieurs domaines. Robots mobiles autonomes et logiciels d'entrepôt de Wesar.
AGV vs AMR dans les installations chimiques : ce que les étiquettes ne permettent pas de comprendre
Une question qui revient presque systématiquement dans les recherches est celle de la différence entre AGV et AMR. La réponse honnête est que l'appellation importe moins que le modèle opérationnel.
Les AGV sont souvent associés à des trajets fixes et à des environnements contrôlés. Les AMR, quant à eux, sont généralement liés à une navigation plus flexible. Dans les environnements chimiques, la flexibilité n'est utile que si la logique de sécurité est tout aussi rigoureuse. Si les opérateurs déplacent fréquemment des palettes dans les allées, ou si les zones de stockage changent chaque semaine, un système adaptable peut s'avérer précieux. Cependant, la flexibilité ne saurait remplacer les normes. Un robot capable de contourner un problème ne résout pas le problème à la source, et les sites chimiques présentent déjà suffisamment de risques.
Pour la plupart des entrepôts chimiques, la distinction la plus importante n'est pas entre AGV et AMR, mais plutôt entre la manutention de palettes et celle de bacs, et entre le transport au sol et la capacité des chariots élévateurs autonomes. Pour le levage et l'empilage de palettes standard, les robots mobiles de type chariot élévateur autonome constituent généralement la base du système. Si vous alimentez les lignes de production avec des chariots ou des palettes sur des itinéraires fixes, les robots à levage latent conviennent. Enfin, pour le déplacement de bacs dans des modules de prélèvement denses, les unités de manutention compactes (CTU) peuvent prendre en charge la charge de travail.
Les quatre risques que les équipes chimiques doivent prendre en compte lors de la conception.
Les projets d'automatisation chimique nécessitent plus que de simples mesures d'« évitement du trafic ». Le profil de risque est différent de celui d'un entrepôt classique.
Zones dangereuses et « zones où les robots sont autorisés »
De nombreuses installations chimiques sont classées zones dangereuses. Cette réalité influence la définition des itinéraires, le contrôle d'accès, les points de recharge et les pratiques de maintenance. Même si vos AGV n'entrent jamais dans une zone classée, ils passent souvent à proximité. Par mesure de sécurité, il est impératif de considérer les limites de zone comme des contraintes strictes, et non comme de simples suggestions.
Intervention en cas de déversement et de fuite
Face à un déversement, les humains improvisent, avec plus ou moins de succès. Les robots, eux, suivent des règles. C'est parfait, à condition que ces règles existent. Si votre intervention nécessite la fermeture immédiate d'une allée, la gestion du trafic de vos AGV doit le permettre. Si vous utilisez des barrières temporaires, les robots doivent les identifier comme telles. C'est là que de nombreux projets pilotes échouent : la gestion des exceptions n'a jamais été définie.
Électricité statique et compatibilité des matériaux
L'électricité statique et la corrosion ne sont pas des problèmes théoriques en logistique chimique. Si vous manipulez des solvants, des poudres ou des produits intermédiaires sensibles, votre équipe doit partir du principe que la maîtrise de l'électricité statique et la compatibilité des matériaux seront des sujets récurrents lors des discussions techniques. Il ne s'agit pas toujours d'un problème lié aux robots ; cela peut aussi concerner la mise à la terre et la maintenance des installations. Il est donc essentiel d'en discuter dès le début, et non après la mise en service.
Discipline de traçabilité
La traçabilité des lots est souvent une obligation de conformité, et non une option. Si votre processus repose sur une numérisation manuelle exécutée de manière irrégulière, l'automatisation peut soit corriger le problème, soit le révéler. La solution est simple : définir des points de numérisation, les lier aux changements d'état du système et rendre les exceptions visibles. Le problème survient lorsqu'un robot effectue des mouvements sans faute, mais que les enregistrements du système restent incomplets en raison de données en amont insuffisantes.
Un cadre de sélection pratique pour les projets de véhicules AGV chimiques
Si votre objectif principal est un mouvement stable et sûr, et non une démonstration spectaculaire, vous avez besoin d'une logique de sélection qui corresponde aux flux de travail chimiques réels.
Commencez par le type de charge, et non par le type de robot.
Posez-vous une question simple : déplacez-vous des palettes standard, des chariots ou des bacs ? Les palettes standard orientent vers l’utilisation de robots mobiles de type chariot élévateur. Les transferts de chariots et de palettes en boucle peuvent privilégier les robots à levage latent. Les environnements à grand nombre de références utilisant des bacs peuvent justifier l’utilisation de CTU (unités de manutention compactes). Les transferts sur convoyeur peuvent justifier l’utilisation de robots mobiles de type convoyeur lorsque les transferts vers les convoyeurs sont fréquents.
Déterminez le niveau d'empilement dont vous avez besoin.
Dans les entrepôts de produits chimiques, le stockage se fait souvent en empilage. Pour le rangement sur rayonnages, les levages en hauteur ou la manutention dans des allées étroites, les chariots élévateurs autonomes constituent généralement la solution idéale. Les robots mobiles chariots élévateurs sont conçus pour le transport standard de palettes, avec plusieurs gammes couvrant des cas d'utilisation tels que le transport, l'empilage et les déplacements omnidirectionnels pour les manœuvres dans des espaces restreints.
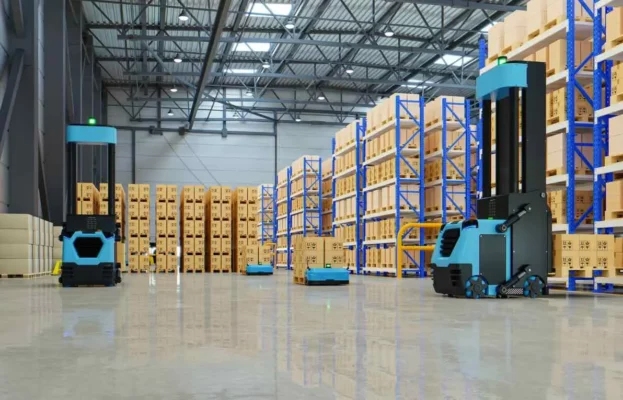
Considérez le logiciel comme faisant partie intégrante du système, et non comme un module complémentaire.
La logistique chimique ne se résume pas à « déplacer une palette de A à B ». Il s'agit plutôt de « déplacer la palette A contenant le lot X vers la zone de stockage Y, puis de l'expédier uniquement après modification de son statut ». Cette logique est implémentée dans un logiciel. Un système complet comprend généralement des modules de gestion d'entrepôt, de pilotage de robots et de gestion des matières. Un système de gestion d'entrepôt coordonne les stocks et les règles de processus. Un système de pilotage de robots coordonne leurs déplacements et leurs tâches. Un système de gestion des matières assure l'intégration des équipements et la régulation des flux, notamment en présence de convoyeurs ou de stations de stockage. Lorsque ces rôles sont clairement définis, les projets se déroulent plus facilement et le dépannage est simplifié.
Prévoyez comment la plante réagit les jours difficiles.
Les AGV sont performants en temps normal. Mais le secteur chimique connaît des imprévus : retards de livraison, commandes urgentes, contrôles qualité, retouches, déversements, allées bloquées et changements de production soudains. Le choix d'un système doit donc prendre en compte sa gestion des exceptions. Peut-il modifier l'itinéraire ? Mettre en pause une zone ? Assurer une transition fluide des tâches ? Les superviseurs peuvent-ils suivre l'activité sans avoir à consulter des journaux ? C'est là que la réalité diffère de la performance, même en conditions réelles.
Conseils de prévention : Comment éviter les échecs de projet les plus courants
Nombre de projets de véhicules à guidage automatique (AGV) pour le secteur chimique échouent en douceur. Ils ne s'effondrent pas ; ils ne parviennent tout simplement jamais à se développer à grande échelle. Ce schéma est prévisible.
Gardez les palettes et les supports de charge ennuyeux
Les robots apprécient la standardisation. Si la qualité de vos palettes est variable, vos chariots élévateurs risquent de rencontrer des difficultés. Si vos conteneurs sont de types différents, votre système de stockage devient instable. Un entrepôt chimique souhaitant s'automatiser doit considérer les palettes, les supports de GRV et les chariots comme des éléments essentiels de sa conception, et non comme de simples consommables.
Rendez les routes et les interfaces explicites
Les robots ne lisent pas les intentions. Ils lisent les cartes, les balises et les autorisations. Définissez votre « priorité de passage pour robots » comme vous définissez aujourd'hui les voies de circulation des chariots élévateurs, puis faites-la respecter. Si des portes, des ascenseurs ou des cloisons coupe-feu font partie du trajet, intégrez-les intentionnellement. Si vous n'êtes pas prêt à les intégrer, éloignez-les des itinéraires existants.
Verrouillez l'interface côté ligne
La livraison en bord de ligne échoue lorsque les zones de dépôt se déplacent. Marquez la zone de dépôt au sol, nommez-la et protégez-la. Associez-la à un identifiant de localisation dans le système. Cette simple mesure peut améliorer la fiabilité des livraisons, avant même l'arrivée du premier robot.
Des superviseurs de formation, et pas seulement des opérateurs
En cas de dysfonctionnement de l'automatisation, il revient aux superviseurs de décider s'il faut la corriger ou l'abandonner discrètement. Ils doivent comprendre les règles de fonctionnement, la gestion des exceptions et les informations fournies par les tableaux de bord. Un déploiement réussi considère les superviseurs comme des responsables du système, et non comme de simples utilisateurs.
Guide de décision : Quand les AGV sont la solution idéale (et quand il vaut mieux attendre)
Les AGV sont parfaitement adaptés aux environnements chimiques lorsque le flux de travail est répétitif, les charges standardisées et que l'installation est disposée à considérer l'intralogistique comme un système intégré. Ils excellent dans les cas de longs transferts internes, de consommation prévisible en bord de ligne et d'une séparation claire entre zones sécurisées et zones réglementées. Si vous comparez les itinéraires, les contraintes de sécurité et les rôles au sein du système de manière générale, L'approche de Wesar en matière de solutions d'automatisation d'entrepôt est un point de référence utile.
Il est conseillé d'attendre si votre site est en constante évolution, si les palettes et les supports ne sont pas standardisés, ou si la responsabilité des processus est floue. Dans ces cas-là, la solution la plus rapide consiste souvent en une courte phase de « nettoyage des processus » : harmoniser les normes de chargement, corriger l'étiquetage des emplacements, définir les règles de circulation, puis réévaluer la situation. Paradoxalement, ces mesures améliorent les performances même sans jamais investir dans un robot. Si vous décidez d'en acquérir par la suite, vous serez prêt.
À propos de Wesar Intelligence Co., Ltd.
Wesar Intelligence Co., Ltd. Wesar se positionne comme un fournisseur de solutions complètes pour l'usine intelligente, articulé autour de deux pôles d'activité principaux. Le premier se concentre sur les solutions d'entreposage intelligent, notamment les robots logistiques intelligents et écologiques, ainsi que la conception et la mise en œuvre de systèmes d'usine intelligents. Le second propose des services spécialisés aux industries de l'électronique et de la mécanique, s'appuyant sur un site de production de 5 000 m² et une équipe de plus de 100 professionnels. Grâce à ces compétences, Wesar propose un modèle de prestation de services intégré couvrant le conseil, le développement logiciel, la fabrication d'équipements, la réalisation de projets et le support après-vente, avec une équipe d'installation et de maintenance sur site pour l'assistance à la mise en œuvre.
Conclusion
Dans les usines chimiques, l'utilisation des AGV ne vise pas à suivre les tendances en matière d'automatisation. Il s'agit avant tout de rendre la circulation des matériaux prévisible dans des environnements où les erreurs sont coûteuses et la tolérance au risque faible. Pour obtenir les meilleurs résultats, il est essentiel d'adapter le type de robot à la charge, de considérer les logiciels et les systèmes de contrôle comme faisant partie intégrante de la solution, et de concevoir le système en tenant compte des contraintes chimiques telles que les zones dangereuses, la gestion des déversements, le contrôle de l'électricité statique et la traçabilité. Si vos flux de travail sont répétitifs et vos supports de charge standardisés, les AGV peuvent transformer la logistique quotidienne en un processus maîtrisé, au lieu d'une course contre la montre. Si ces bases ne sont pas encore en place, les mettre en œuvre en premier lieu n'est pas un retard, mais bien le fondement même d'une automatisation réussie.
FAQ
Quelles sont les applications les plus courantes des AGV dans l'industrie chimique ?
Dans l'industrie chimique, les applications les plus courantes des AGV comprennent le transport de palettes de la réception au stockage, les transferts internes entre la zone de préparation et la production, la livraison de matériaux d'emballage en bord de ligne et le déplacement des produits finis vers la zone de quarantaine et la zone d'expédition. Les installations à forte densité de références peuvent également automatiser le déplacement des bacs pour la préparation de commandes et le réapprovisionnement, notamment lorsque les allées sont étroites et les stockages profonds.
Un robot chariot élévateur autonome est-il préférable à un AGV standard pour les entrepôts de produits chimiques ?
Si votre entrepôt de produits chimiques nécessite des opérations de rangement sur rayonnages, d'empilage ou de levage fréquent de palettes, un robot chariot élévateur autonome est souvent plus adapté qu'un AGV de transfert classique. Le critère déterminant n'est pas le nom, mais plutôt la capacité du système à lever et déposer des palettes en hauteur ou simplement à les déplacer au sol entre des points fixes.
Comment les usines chimiques gèrent-elles les risques liés à la sécurité lors du déploiement de véhicules à guidage automatique (AGV) ?
Dans les usines chimiques, la sécurité des AGV est gérée en définissant les zones de circulation autorisées pour les robots, en appliquant des règles strictes aux limites des zones dangereuses et en concevant des procédures claires de gestion des exceptions en cas d'allées bloquées ou de déversements. De nombreux sites associent également les règles de circulation des matériaux aux changements d'état du système afin de garantir la traçabilité et la conformité sans dépendre de la mémoire ou de pratiques informelles.
AGV ou AMR : lequel est le meilleur pour l’automatisation des usines chimiques ?
Pour l'automatisation d'une usine chimique, le choix du système le plus adapté dépend de la stabilité des itinéraires et des règles d'exploitation. Si les itinéraires sont constants et que vous souhaitez des déplacements rigoureux, un modèle d'exploitation de type AGV peut s'avérer efficace. En cas de variabilité contrôlée et si vous avez besoin d'une navigation plus flexible, les systèmes de type AMR peuvent être une solution, à condition que la logique de sécurité et les règles d'accès soient tout aussi robustes.
Les AGV contribuent-ils à l'automatisation et à la traçabilité des entrepôts de produits chimiques ?
Oui, les AGV peuvent automatiser les entrepôts de produits chimiques en rendant les déplacements répétables et horodatés, ce qui renforce la traçabilité des lots et la précision des stocks. L'essentiel est d'intégrer l'exécution des tâches aux règles de l'entrepôt afin que les déplacements, les scans et les changements de statut de localisation restent conformes à vos processus qualité et de conformité.










 French
 English
 Russian
 Chinese
 Japanese
 Italian
 Korean
 Spanish
 Arabic
 German