В химической промышленности небрежное перемещение материалов не прощает ошибок. Запоздание с поставкой добавок может привести к остановке партии. Неправильно маркированная бочка может стать причиной карантина. А погрузчик, проезжающий по оживленному проходу рядом с опасной зоной, может превратить обычную смену в инцидент, требующий регистрации. Именно поэтому применение автоматизированных транспортных средств (AGV) в химической промышленности перешло от «желательной автоматизации» к практическому способу стабилизации производительности, снижения рисков при обработке и повышения предсказуемости выполнения операций от склада до производственной линии. Для краткого обзора типов роботов и категорий программного обеспечения, обсуждаемых здесь, см. Продукция компании Wesar для автоматизации складских процессов и обработки материалов.
Эта статья предназначена для руководителей предприятий, специалистов по внутрипроизводственной логистике, групп по охране труда и технике безопасности, а также инженеров, которым необходимо реалистичное представление о том, что работает, что ломается и какие решения действительно важны при использовании автоматизированных транспортных средств (AGV) вблизи химических веществ. Вы увидите типичные сценарии использования, логику обеспечения безопасности, типичные точки отказа и четкий способ оценить, подходят ли AGV или AMR для вашего предприятия.
Почему химические предприятия внедряют автоматизированные транспортные средства (и почему некоторые об этом жалеют)
Во многих отраслях промышленности внедрение автоматизированных транспортных средств (AGV) направлено на экономию трудовых ресурсов. На химических заводах движущей силой обычно является операционная стабильность. Даже на небольшом предприятии существует длинный список перемещений, которые должны происходить в нужное время: сырье на склад, упаковка на паллетирование, готовая продукция на карантин, пустая упаковка обратно на линию и возвраты на проверку. Когда эти перемещения зависят от того, «кто свободен с погрузчиком», система ведет себя как лотерея.
Автоматизированные транспортные средства (AGV) меняют ситуацию, потому что они работают по расписанию. Они не срезают пути. Они не забывают остановки. Хорошо организованная система AGV может сделать доставку вдоль линии скучной — в хорошем смысле. Преимущество заключается не только в скорости; процесс становится достаточно повторяемым, чтобы его можно было измерить и улучшить.
Тем не менее, химические операции также выявляют слабые места. Если на вашем предприятии неравномерное расположение поддонов, неровные полы, частые изменения планировки или нечеткие правила в отношении опасных зон, автоматизированные транспортные средства (AGV) могут испытывать трудности. Чаще всего разочарование возникает, когда компания покупает роботов, ожидая, что они «разберутся», в то время как базовый процесс внутрипроизводственной логистики остается неупорядоченным. AGV дисциплинированы. Они поощряют дисциплину.
Карта внутрипроизводственной логистики в химической отрасли: где автоматизированные транспортные средства приносят реальную пользу.
На химических заводах и складах химических веществ существует несколько повторяющихся моделей перемещения. Если вы сможете четко их отобразить, вы уже будете на шаг впереди большинства проектов.
Приём и размещение сырья
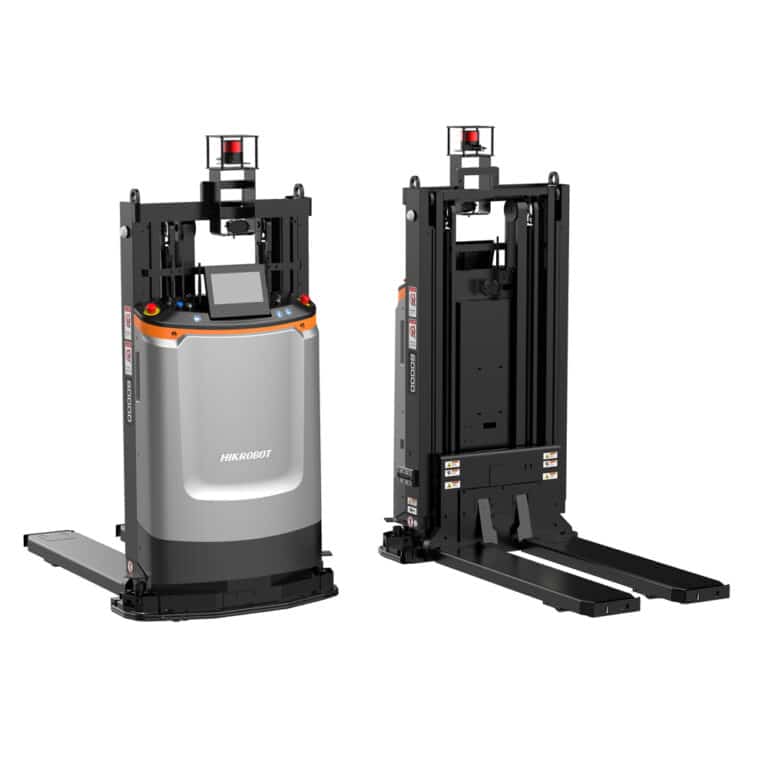
Именно здесь автоматизированная транспортировка паллет демонстрирует свои преимущества. Приемная площадка часто загружена, и задача состоит в том, чтобы быстро выгрузить материалы, сохраняя при этом принцип FIFO (первым поступил — первым выдан) и отслеживаемость. Автономный робот-погрузчик (или автоматизированная транспортная система/мобильный робот для обработки паллет) может выполнять перемещения с площадки на склад в течение всего дня с неизменной точностью сканирования. Операционная ценность заключается в сокращении проблемы «временного хранения» — паллет, размещенных там, где есть место, а затем разыскиваемых позже.
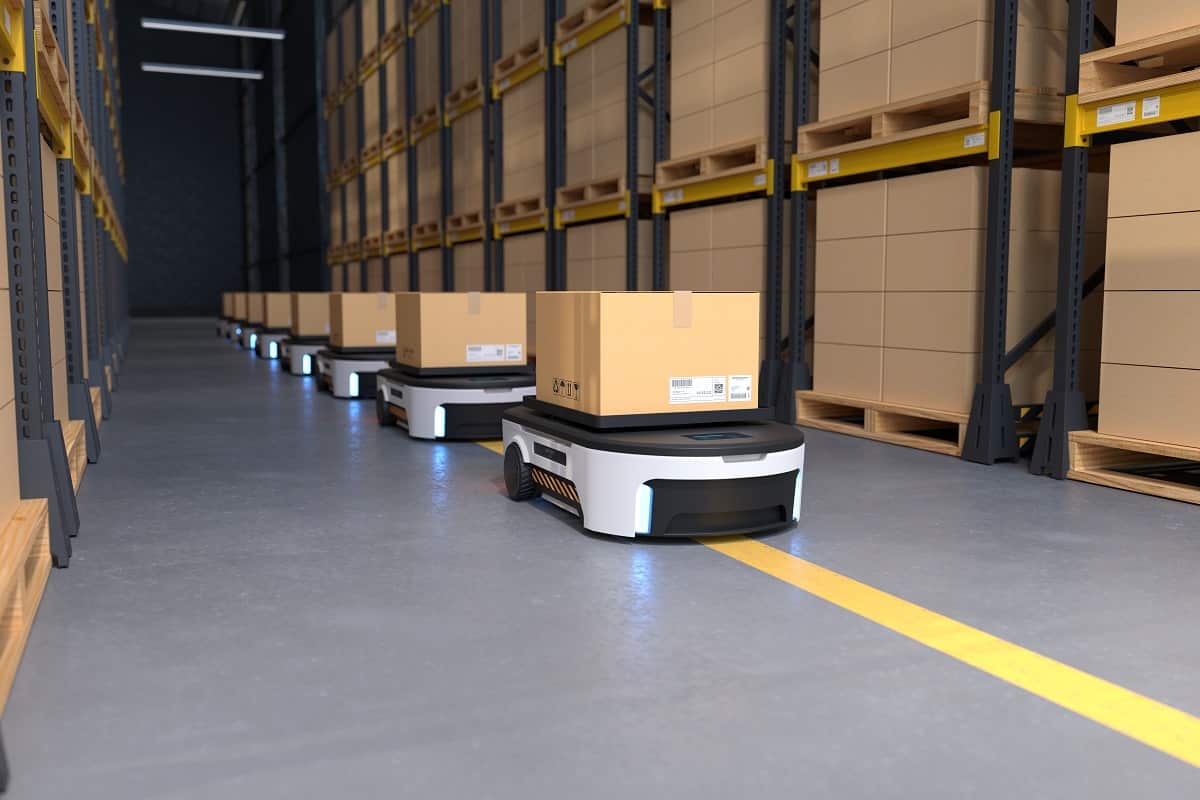
Обработка бочек и перемещение контейнеров внутри химических складов.
Бочки и контейнеры создают специфические проблемы: герметичность, устойчивость и маркировка. Предсказуемый маршрут и контролируемая скорость могут снизить риск опрокидывания и ограничить вероятность задевания грузом стеллажей или дверных рам. На многих предприятиях не автоматизируют каждое перемещение бочек, но автоматизируют повторяющиеся внутренние перемещения: от подготовки к розливу, от розлива к выдержке/хранению, от хранения к упаковке и от упаковки к отгрузке.
Подача сырья к производственной линии для упаковки и смешивания.
В химическом производстве доставка материалов непосредственно на технологическую линию часто включает упаковочные материалы (картонные коробки, крышки, этикетки), а иногда и полуфабрикаты. Сама по себе погрузка проста; вот с временными рамками всё сложнее. Если линия опустеет, затраты будут немедленными. Автоматизированные транспортные средства (AGV) могут обеспечить пополнение запасов точно в срок при соблюдении основных правил: четких точек вызова, стабильных зон сброса и возможности подтверждения завершения.
Перемещение готовой продукции, карантин и подготовка к отправке.
В сфере дистрибуции химической продукции часто требуется карантин или контроль качества. Готовая продукция не всегда может быть отправлена сразу на отгрузку. Автоматизированное перемещение помогает поддерживать эти правила в актуальном состоянии: нужный поддон попадает в нужную зону контроля статуса, и система регистрирует перемещение. В сочетании с логикой управления складом это избавляет от необходимости полагаться на устоявшиеся знания для обеспечения соответствия требованиям.
Внутренняя транспортировка мелких предметов в условиях хранения высокой плотности.
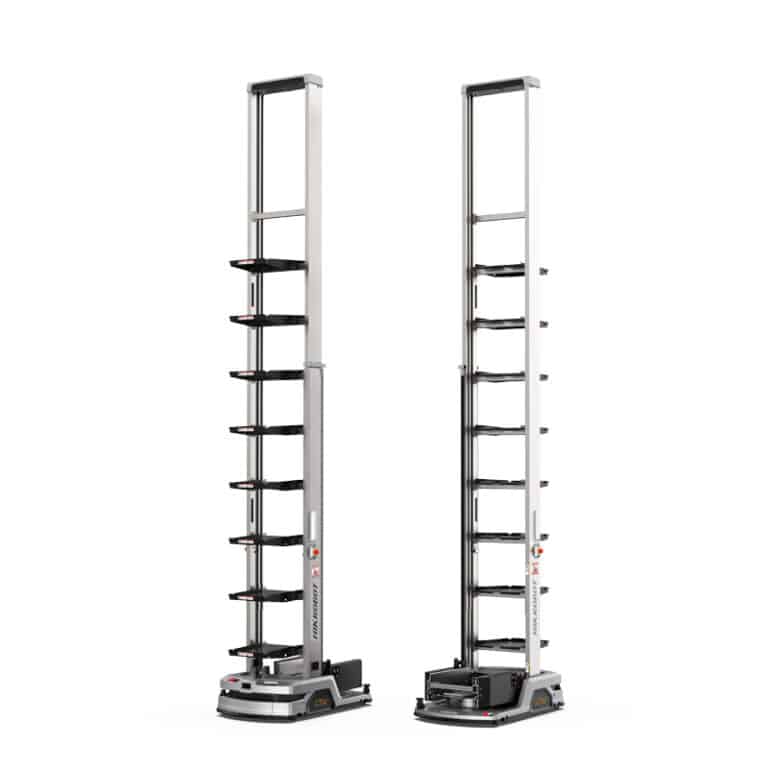
Некоторые химические производства также обрабатывают множество наименований мелких контейнеров, компонентов или вторичной упаковки. Для таких потоков могут быть целесообразны системы обработки контейнеров. Устройство для перемещения коробок (CTU) предназначено для перемещения и хранения контейнеров с точным контролем входящего/исходящего потока, особенно в условиях узких проходов и глубокого хранения. Такая конструкция позволяет сократить перемещения при комплектации заказов, сохраняя при этом контроль над большим разнообразием наименований. В зависимости от того, перемещаете ли вы поддоны, тележки или контейнеры, выбор оптимального решения часто зависит от конструкции оборудования и логики управления — областей, охватываемых различными аспектами. Автономные мобильные роботы и программное обеспечение для складских операций от компании Wesar.
Автоматизированные транспортные средства против роботизированных систем на химических предприятиях: что не указано на этикетках.
Вопрос, который встречается практически в каждом поисковом запросе, звучит так: «AGV против AMR». Честный ответ таков: название имеет меньшее значение, чем модель работы.
Автоматизированные транспортные средства (AGV) часто ассоциируются с фиксированными маршрутами и контролируемой средой. Автономные мобильные роботы (AMR) обычно связаны с более гибкой навигацией. В химической промышленности гибкость полезна только в том случае, если логика обеспечения безопасности столь же надежна. Если операторы часто перемещают поддоны в проходы или если зоны складирования меняются еженедельно, система, способная адаптироваться, может помочь. Но гибкость не может заменить стандарты. Робот, способный обходить проблему, не устраняет ее первопричину, а на химических предприятиях и так достаточно рисков.
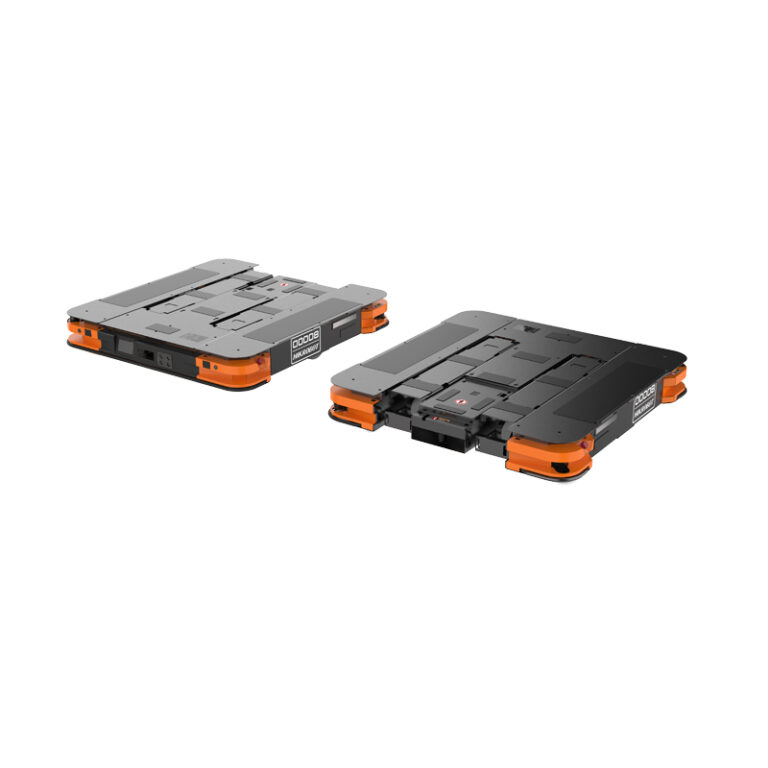
Для большинства химических складов более важным является не противостояние автоматизированных транспортных средств (AGV) и автономных мобильных погрузчиков (AMR). Это противостояние между обработкой паллет и контейнеров, а также между перемещением по полу и возможностями автономных погрузчиков. Если вы поднимаете и штабелируете стандартные паллеты, то обычно основу составляют автономные мобильные погрузчики. Если вы подаете грузы на линию с помощью тележек или паллет по фиксированным маршрутам, то подойдут роботы с латентным подъемом. Если вы перемещаете контейнеры в плотных модулях комплектации, то CTU (Certified Units) могут взять на себя эту работу.
Четыре риска, которые должны учитывать химические группы при проектировании.
Проекты автоматизации в химической отрасли требуют большего, чем просто «предотвращение заторов». Профиль рисков отличается от обычного складского помещения.
Опасные зоны и «места, где разрешено находиться роботам».
На многих химических предприятиях существуют классы опасных зон. Это влияет на определение маршрутов, контроля доступа, мест зарядки и методов технического обслуживания. Даже если ваши автоматизированные транспортные средства (AGV) никогда не въезжают в классифицированную зону, они часто проезжают рядом с ней. Безопасный подход заключается в том, чтобы рассматривать границы зон как жесткие ограничения, а не как рекомендации.
Реагирование на разливы и утечки
Люди реагируют на разливы, импровизируя — иногда успешно, иногда нет. Роботы же реагируют на разливы, следуя правилам. Это хорошо, если правила существуют. Если реагирование на разлив требует немедленного перекрытия прохода, ваша система управления движением автоматизированных транспортных средств должна это поддерживать. Если вы используете временные барьеры, роботы должны распознавать их как значимые преграды. Именно здесь многие «пилотные» проекты терпят неудачу, поскольку обработка исключений так и не была определена.
Статическое электричество и совместимость материалов
Статическое электричество и коррозия — это не теоретические проблемы в химической логистике. Если вы перевозите растворители, порошки или чувствительные промежуточные продукты, ваша команда должна исходить из того, что вопросы контроля статического электричества и совместимости материалов будут обсуждаться в ходе инженерных консультаций. Это не всегда проблема роботов; это может быть проблема заземления и уборки объекта. Но это необходимо обсудить на раннем этапе, а не после ввода в эксплуатацию.
Дисциплина прослеживаемости
Отслеживаемость партий часто является требованием соответствия нормативным требованиям, а не предпочтением. Если ваш процесс основан на ручном сканировании, которое выполняется непоследовательно, автоматизация может либо исправить это, либо выявить проблему. Исправление простое: определите точки сканирования, свяжите их с изменениями состояния системы и сделайте исключения видимыми. Проблема возникает, когда робот безупречно выполняет перемещения, но записи в системе остаются неполными из-за неполноты исходных данных.
Практическая модель отбора для проектов автоматизированных транспортных средств в химической промышленности.
Если ваша главная цель — стабильное и безопасное движение, а не эффектная демонстрация, вам необходима логика выбора, соответствующая реальным рабочим процессам в химической промышленности.
Начните с типа груза, а не с типа робота.
Задайте простой вопрос: вы перемещаете стандартные поддоны, тележки или контейнеры? Стандартные поддоны склоняют вас к использованию мобильных роботов-погрузчиков. Перемещение тележек и поддонов по замкнутым маршрутам может предпочесть использование роботов-погрузчиков с ограниченным набором товаров. В условиях работы с контейнерами большого объема может быть оправдано использование мобильных роботов-погрузчиков. Перемещение по конвейерам может оправдать использование мобильных роботов-погрузчиков, работающих на конвейерах, где часто происходит передача грузов на конвейеры.
Определите, сколько ячеек вам нужно для штабелирования.
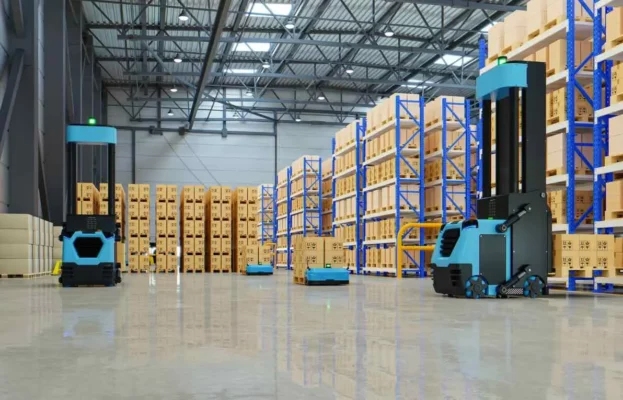
На химических складах часто происходит штабелирование. Если вам требуется размещение грузов на стеллажах, подъем на большую высоту или работа в узких проходах, автономные погрузчики, как правило, являются оптимальным решением. Мобильные роботы-погрузчики предназначены для стандартной транспортировки паллет, и существует множество серий, охватывающих такие сценарии использования, как переноска, штабелирование и всенаправленное движение для маневрирования в стесненных условиях.
Рассматривайте программное обеспечение как часть системы, а не как дополнительную функцию.
Логистика химической продукции — это не просто «переместить паллету из пункта А в пункт Б». Это «переместить паллету А с партией X в зону хранения Y, а затем передать на отгрузку только после изменения статуса». Эта логика заложена в программном обеспечении. Полная система обычно включает в себя уровни управления складом, управления роботами и управления материалами. Система управления складом координирует правила учета запасов и технологических процессов. Система управления роботами координирует движение роботов и выполнение задач. Система управления материалами поддерживает интеграцию оборудования и управление потоками, если задействованы конвейеры или станции. Когда эти роли четко определены, проекты выполняются более плавно, а поиск и устранение неисправностей становится менее индивидуализированным.
Заранее продумайте, как растение будет вести себя в неблагоприятные дни.
Автоматизированные транспортные средства (AGV) отлично работают в хорошие дни. В химической промышленности бывают и плохие дни: задержки грузовиков, срочные заказы, задержки контроля качества, переделки, разливы, заблокированные проходы и внезапные переналадки. При выборе системы следует учитывать, как она обрабатывает исключения. Может ли она перенаправлять потоки? Может ли она приостанавливать работу зоны? Может ли она плавно передавать задачи? Могут ли руководители видеть, что происходит, не копаясь в журналах? Именно здесь «хорошо читается в брошюре» отличается от «хорошо работает в ночную смену».
Советы по профилактике: как избежать наиболее распространенных ошибок в проектах
Многие проекты по созданию автоматизированных транспортных средств в химической промышленности терпят неудачу постепенно. Они не рушатся, а просто не масштабируются. Эта закономерность предсказуема.
Не допускайте появления ненужных паллет и грузовых контейнеров.
Роботы любят стандартизацию. Если качество ваших поддонов различается, ваши вилы могут испытывать трудности. Если типы ваших контейнеров не совпадают, ваша логика хранения становится ненадежной. Химический склад, стремящийся к автоматизации, должен рассматривать поддоны, основания IBC и тележки как часть проектирования системы, а не как случайные расходные материалы.
Сделайте маршруты и интерфейсы явными.
Роботы не считывают намерения. Они считывают карты, маркеры и разрешения. Определите «право проезда для роботов» так же, как вы определяете полосы для погрузчиков сегодня, а затем обеспечьте его соблюдение. Если двери, лифты или противопожарные перегородки являются частью маршрута, интегрируйте их целенаправленно. Если вы не готовы к интеграции, избегайте прохождения по маршрутам мимо них.
Заблокируйте интерфейс на стороне линии связи.
Доставка со стороны линии терпит неудачу, когда зоны сброса смещаются. Обозначьте зону сброса на полу, дайте ей название и обеспечьте ее защиту. Привяжите ее к идентификатору местоположения системы. Уже одна эта дисциплина может повысить надежность доставки, даже до прибытия первого робота.
Обучайте не только операторов, но и руководителей.
Когда автоматизация дает сбои, руководители решают, следует ли ее исправить или же просто отказаться от нее. Им необходимо понимать правила обработки трафика, обработку исключений и то, что показывают панели мониторинга. При грамотном внедрении руководители рассматриваются как владельцы системы, а не как пассивные пользователи.
Рекомендации по принятию решений: Когда автоматизированные транспортные средства (AGV) являются оптимальным решением (и когда следует подождать)
Автоматизированные транспортные средства (AGV) отлично подходят для химической промышленности, когда рабочий процесс повторяющийся, грузы стандартизированы, а предприятие готово рассматривать внутрипроизводственную логистику как единую систему. Они особенно эффективны при длительных внутренних перегрузках, предсказуемом потреблении ресурсов на производственной линии и четком разграничении безопасных и ограниченных зон. Если сравнивать маршруты, ограничения безопасности и роли системы на высоком уровне, Подход компании Wesar к автоматизации складских операций является полезной отправной точкой.
Следует подождать, если на вашем предприятии постоянно меняется планировка, если поддоны и транспортные средства не стандартизированы или если ответственность за процесс неясна. В таких случаях наиболее быстрым решением часто является короткая фаза «наладки процесса»: исправление стандартов загрузки, корректировка маркировки мест хранения, установление правил движения, а затем повторная оценка. Ирония заключается в том, что эти шаги улучшают производительность, даже если вы никогда не купите робота. Если же вы купите роботов позже, вы будете готовы.
О Wesar Intelligence Co., Ltd.
Wesar Intelligence Co., Ltd. Компания позиционирует себя как универсальный поставщик решений для интеллектуальных заводов, построенный на основе двух основных направлений деятельности. Одно направление специализируется на решениях для интеллектуальных складов, включая экологичные интеллектуальные логистические роботы и проектирование и внедрение интеллектуальных заводских систем. Второе направление предоставляет специализированные услуги для электронной и машиностроительной отраслей, опираясь на производственную площадку площадью 5000 м² и команду из более чем 100 профессионалов. В рамках этих возможностей Wesar описывает комплексную модель предоставления услуг, охватывающую консалтинг, разработку программного обеспечения, производство оборудования, выполнение проектов и послепродажную поддержку, а также выездную бригаду по установке и обслуживанию для поддержки внедрения.
Заключение
Использование автоматизированных транспортных средств (AGV) на химических заводах — это не погоня за трендами автоматизации. Это обеспечение предсказуемости перемещения материалов в условиях, где ошибки обходятся дорого, а допустимый уровень риска низок. Наилучшие результаты достигаются за счет подбора типа робота к грузу, учета программного обеспечения и уровней управления как части решения, а также проектирования с учетом химических реалий, таких как опасные зоны, реагирование на разливы, контроль статического электричества и отслеживаемость. Если ваши рабочие процессы повторяются, а транспортные средства стандартизированы, AGV могут превратить ежедневную логистику в контролируемый процесс, а не в ежедневную суматоху. Если эти базовые принципы еще не реализованы, их устранение не является задержкой — это основа, которая обеспечивает эффективность автоматизации.
Часто задаваемые вопросы
Какие наиболее распространенные области применения автоматизированных транспортных средств (AGV) в химической промышленности?
Наиболее распространенные области применения автоматизированных транспортных средств (AGV) в химической промышленности включают транспортировку паллетов из зоны приемки на склад, внутренние перемещения между зонами подготовки и производства, доставку упаковочных материалов к производственной линии, а также перемещение готовой продукции в карантинную зону и зону отгрузки. На предприятиях с высокой плотностью товарных позиций также может быть автоматизировано перемещение контейнеров для комплектации и пополнения запасов, особенно там, где используются узкие проходы и глубокие стеллажи.
Является ли автономный робот-погрузчик лучше стандартного автоматизированного транспортного средства (AGV) для складов химических веществ?
Если вашему химическому складу требуется размещение товаров на стеллажах, штабелирование или частое перемещение паллет, то автономный робот-погрузчик часто оказывается более подходящим решением, чем обычный автоматизированный транспортный робот. Решающим фактором является не название, а то, должна ли система поднимать и размещать паллеты на высоте или просто перемещать их по полу между фиксированными точками.
Как химические заводы управляют рисками для безопасности при использовании автоматизированных транспортных средств (AGV)?
На химических заводах безопасность автоматизированных транспортных средств обеспечивается путем определения мест передвижения роботов, рассмотрения границ опасных зон как строгих ограничений и разработки четких механизмов обработки исключений в случае заблокированных проходов или разливов. На многих предприятиях также правила перемещения материалов привязаны к изменениям состояния системы, что позволяет поддерживать отслеживаемость и соответствие требованиям без опоры на память или неформальные привычки.
AGV против AMR: что лучше для автоматизации химических заводов?
Для автоматизации химических заводов лучший выбор зависит от стабильности ваших маршрутов и правил работы. Если маршруты постоянны и вам нужна дисциплинированная организация движения, эффективной может быть модель работы в стиле автоматизированных транспортных средств (AGV). Если же вы контролируете изменчивость и нуждаетесь в более гибкой навигации, могут помочь системы в стиле автономных мобильных роботов (AMR) — при условии, что логика безопасности и правила доступа одинаково надежны.
Помогают ли автоматизированные транспортные средства (AGV) в автоматизации и отслеживании химических складов?
Да, автоматизированные транспортные средства (AGV) могут поддерживать автоматизацию химических складов, делая перемещения повторяемыми и фиксируя время, что повышает отслеживаемость партий и точность учета запасов. Ключевым моментом является интеграция выполнения задач с правилами склада, чтобы перемещения, сканирование и изменения статуса местоположения соответствовали вашим процессам контроля качества и соответствия требованиям.


 Russian
 English
 Chinese
 Japanese
 Italian
 Korean
 Spanish
 Arabic
 French
 German