
Les ateliers de production traitent de manutention de matériaux par AGV Dans la production manufacturière, l'automatisation des transports est devenue quotidienne. La pénurie de caristes fiables, la pression constante sur les cadences de production et le coût des moindres erreurs de positionnement ont transformé un atout en nécessité dans de nombreuses usines. Des robots mobiles de manutention de chariots élévateurs prennent en charge les palettes lourdes qui immobilisaient auparavant les équipes pendant des heures. Des modèles latents se glissent sous les chariots et livrent les pièces juste à temps, sans intervention humaine. Des unités de transfert de cartons positionnent les boîtes ou les plateaux précisément là où les opérateurs d'assemblage en ont besoin. Sur les lignes de production électronique, dans les zones de sous-assemblage automobile, les ateliers d'usinage et les usines de batteries pour énergies nouvelles, ces véhicules assurent un flux de matières constant avec une intervention humaine considérablement réduite. Les temps de cycle sont sensiblement raccourcis, souvent de 20 à 40 %. Les effectifs liés au transport diminuent dans les mêmes proportions, voire davantage. La précision d'arrimage reste de ±5 à ±10 millimètres, poste après poste.
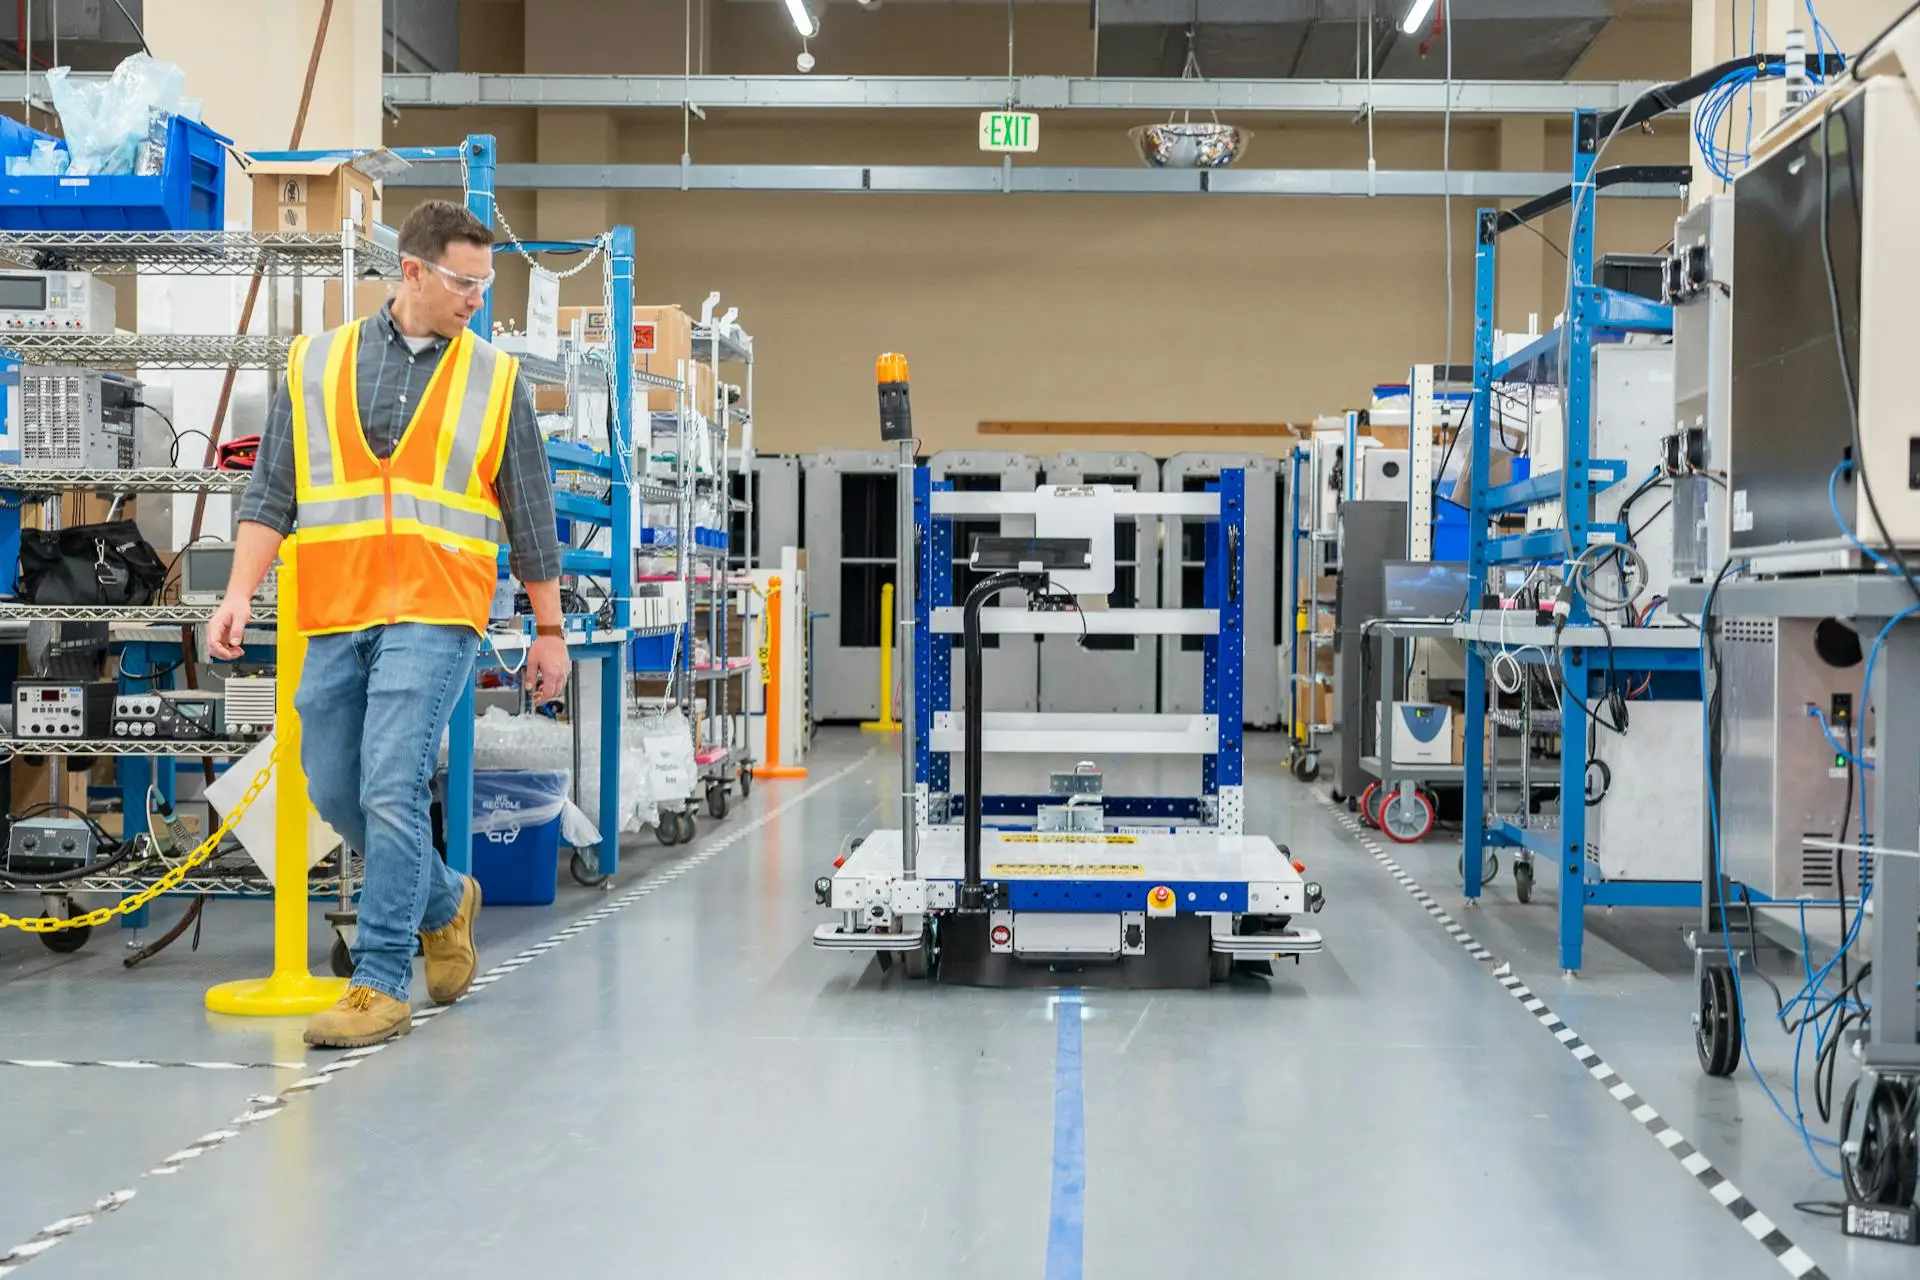
Pourquoi les sites de production adoptent-ils la manutention par AGV ?
Le roulement du personnel dans les postes de manutention ne semble jamais ralentir. Les opérateurs s'épuisent à force de marcher longtemps, de soulever des charges répétitives et de devoir mémoriser l'emplacement de dizaines de pièces. Ajoutez à cela des cadences de production plus serrées et des changements de modèles fréquents, et les méthodes de travail traditionnelles deviennent obsolètes. Systèmes AGV Les trajets répétitifs sont désormais automatisés. Les véhicules empruntent des itinéraires prévisibles ou s'adaptent en temps réel selon les besoins. Dans une usine d'assemblage électronique classique passée à la livraison automatisée, les temps d'attente aux postes de travail ont diminué d'environ 30 %, et le personnel a pu se consacrer à l'inspection et au changement d'outillage au lieu de déplacer des chariots.
La précision du positionnement est cruciale, souvent sous-estimée, jusqu'à ce qu'un léger décalage immobilise une cellule robotisée ou oblige à des retouches. Les transferts manuels accumulent de petites erreurs : une palette mal positionnée, un plateau légèrement tourné. À terme, ces erreurs se traduisent par des pièces mises au rebut ou des retards de livraison. L'amarrage guidé par laser, associé à une correction visuelle, garantit un alignement constant des charges. La différence est particulièrement visible sur les lignes à forte mixité, où chaque changement de modèle augmente le risque d'erreur humaine. L'installation est également facilement adaptable. En cas de forte hausse de la demande, un véhicule supplémentaire rejoint la flotte sans nécessiter de recrutement ni de formation de conducteurs supplémentaires.
Principaux domaines d'application en atelier
Livraison juste à temps aux postes de travail
La plupart des usines utilisent une forme ou une autre d'approvisionnement des lignes de production. Des robots mobiles latents soulèvent les chariots standard par le dessous, circulent dans les allées étroites et s'arrêtent aux points d'appel de manière quasi silencieuse. Les lignes de production de composants automobiles utilisent cette approche pour maintenir les alimentateurs toujours pleins sans interrompre le rythme de production. Les stocks tampons sont réduits car les pièces arrivent exactement au moment voulu. Une usine de machines a enregistré moins de cinq arrêts de ligne par poste après le déploiement complet du système, contre une vingtaine auparavant.
Les articles plus lourds nécessitent des robots mobiles de type chariot élévateur. Les châssis en acier, les grandes pièces moulées ou les piles de plateaux de batteries sont acheminés de la réception à la ligne de production sans double manutention. Dans la production d'énergies nouvelles, où l'orientation des cellules influe sur le soudage en aval, ces véhicules maintiennent un alignement précis pendant le transport. Les dommages causés par les levages répétés diminuent considérablement et le sol reste plus propre grâce à l'absence de circulation constante de chariots élévateurs.
Transport de précision et amarrage en station
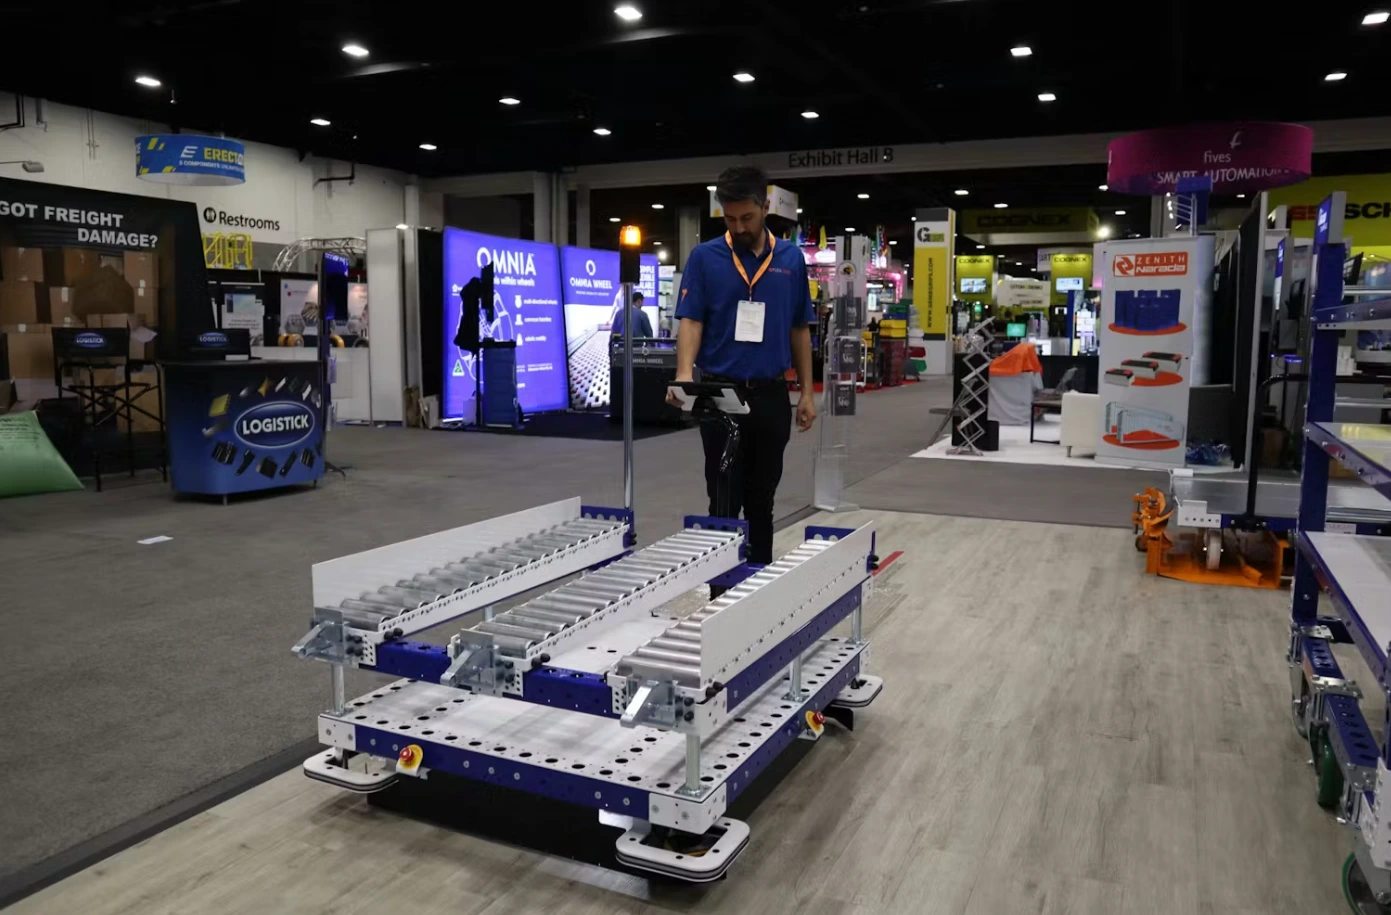
Les petits composants de grande valeur ou les cartons denses nécessitent un placement précis. Les unités de transfert de cartons les déposent sur des établis ou les soulèvent à portée de main. Les usines d'électronique gérant des milliers de références en tirent le meilleur parti : les opérateurs restent à leur poste pendant que le système achemine le lot suivant. Une précision d'arrimage de ±5 millimètres devient la norme grâce à la combinaison de réflecteurs laser et de repères visuels. Ce niveau de répétabilité permet le vissage automatisé ou le positionnement précis des bras sans formation continue.
Le quai pour charges lourdes fonctionne selon le même principe. Les chariots élévateurs équipés de fourches à déplacement latéral ou de pinces sur mesure alignent les palettes sur le convoyeur d'alimentation ou les pinces robotisées. Les équipementiers automobiles qui manutentionnent des blocs-moteurs constatent une nette diminution des pannes de bras et des démarrages de cycle plus rapides. Cette régularité réduit les temps d'arrêt et permet aux processus d'automatisation en aval de fonctionner au plus près de leur vitesse nominale.
Gestion des lignes multimodaux et des changements fréquents
La variété des modèles ne cesse de croître. Les usines changent les panneaux de porte, les batteries ou les cartes électroniques plusieurs fois par poste. Les flottes de véhicules à guidage automatique (AGV) s'adaptent grâce à un logiciel central qui réaffecte les tâches et recalcule les itinéraires en temps réel. Les véhicules se coordonnent avec la signalisation de la ligne pour prendre en charge la variante suivante sans longs temps d'arrêt. Une ligne de production d'intérieurs automobiles, qui gère trois styles de portes en un seul poste, a réduit le temps de changement de 45 minutes à moins de 15 minutes. Le système de contrôle évite les blocages, même lorsque vingt ou trente unités partagent le même espace.
Étapes pratiques de mise en œuvre sur le terrain
Commencez par une analyse détaillée des flux de marchandises. Mesurez la largeur des allées, notez la hauteur des portes, pesez les charges habituelles et repérez tous les points de passage étroits. Ces informations détermineront le choix des véhicules : des modèles compacts pour les passages étroits et les chariots légers, des chariots élévateurs pour les charges supérieures à une tonne et des unités de transfert pour les zones à forte densité de cartons.
Vient ensuite la simulation d'itinéraire. Le logiciel teste les trajets dans des conditions de trafic extrêmes et identifie rapidement les conflits. La navigation combine généralement un système laser pour les zones stables et un système de vision pour les zones où des chariots ou des piétons apparaissent de manière inattendue. L'intégration avec un système MES ou un automate programmable permet aux véhicules de réagir aux commandes par bouton ou aux signaux automatiques.
Les essais pilotes permettent de limiter les risques. Un véhicule effectue des cycles complets dans une zone unique, tandis que les équipes surveillent la répétabilité et la vitesse des manœuvres d'amarrage. Des tableaux de bord affichent l'historique des positions et permettent d'affiner les paramètres. Une fois la stabilité démontrée, la flotte s'agrandit progressivement. Les problèmes de congestion sont résolus par des règles de priorité, des zones de limitation de vitesse ou l'ajout de voies. La précision du contrôle de la dérive est régulièrement réévaluée à l'aide de cibles de référence.
La justification des coûts repose sur des données chiffrées. Les économies réalisées sur la main-d'œuvre pour les tâches de manutention permettent souvent d'amortir le système en 18 à 36 mois. Des cycles plus rapides augmentent la production sans nécessiter de nouvelles machines. Moins d'erreurs de positionnement signifient moins de rebuts et de retouches. Les réclamations pour dommages diminuent. Les opérations à volume moyen à élevé bénéficient du retour sur investissement le plus rapide.
Résultats observés lors de déploiements réels
Les usines qui installent des systèmes de manutention AGV constatent des améliorations notables. Les lignes de production de précision pour l'électronique ont réduit les manipulations manuelles de 40 % et augmenté le rendement du premier passage grâce à une meilleure présentation des pièces. Les nouvelles lignes de production de plateaux pour batteries ont maintenu un alignement précis à ±8 millimètres près, réduisant ainsi considérablement les retouches.
Les zones de sous-assemblage automobile ont réduit leurs effectifs logistiques d'environ 35 % tout en maintenant le takt lors des changements de modèles. Les ateliers d'usinage traitant des pièces moulées lourdes ont constaté une diminution des incidents de sécurité et une disponibilité accrue des machines. Des gains de productivité de 25 à 40 % sont régulièrement observés lorsque le système est bien adapté au processus et optimisé au fil du temps.
Présentation de Wesar Intelligence Co., Ltd.
Wesar Intelligence Co., Ltd. L'entreprise propose des solutions complètes d'usine intelligente axées sur l'entreposage et la logistique de production. Elle exploite un site de production de 5 000 m² et emploie plus de 100 personnes, dont plus de 25 techniciens spécialisés. Forte de vingt ans d'expérience, elle offre des services de bout en bout, du conseil et du développement logiciel à la fabrication d'équipements, l'intégration de systèmes, la réalisation de projets et le support continu.
Les principaux secteurs d'activité comprennent l'électronique, la mécanique, l'automobile et les énergies nouvelles. La gamme de produits inclut des robots mobiles autonomes, tels que des robots mobiles chariots élévateurs pour le transport de palettes, des robots mobiles latents pour les déplacements sous chariots, des unités de transfert de cartons pour la manutention de boîtes, ainsi que des modèles robustes et collaboratifs. Ces robots s'intègrent parfaitement aux systèmes intelligents de gestion d'entrepôt, aux plateformes de contrôle des robots et aux logiciels de gestion des flux de matières afin de garantir des mouvements de matériaux fiables et précis en milieu industriel.
Conclusion
manutention de matériaux par AGV Face aux contraintes constantes de disponibilité de la main-d'œuvre, de cadence de production et de précision de positionnement, ces systèmes sont devenus une solution standard dans le secteur manufacturier. Les usines qui les mettent en œuvre bénéficient de flux plus prévisibles, d'une moindre dépendance au transport manuel et d'une précision d'arrimage optimale, favorisant ainsi une automatisation avancée. Leur adoption croissante dans tous les secteurs d'activité témoigne d'une stratégie efficace pour maintenir la production et maîtriser les coûts dans des environnements de plus en plus complexes.
Foire aux questions
Combien de main-d'œuvre les AGV de manutention permettent-ils d'économiser dans la production manufacturière ?
La manutention par AGV permet généralement de réduire la main-d'œuvre liée au transport de 20 à 50 %, selon les horaires de travail, la fréquence des chargements et l'ampleur des manutentions manuelles remplacées. De nombreuses usines d'assemblage réaffectent ensuite leurs employés à des tâches d'inspection ou de réglage.
Quelle précision d'amarrage les systèmes AGV peuvent-ils atteindre sur les lignes de production ?
Les systèmes AGV atteignent couramment une précision d'amarrage de ±5 à ±10 millimètres en environnement de production grâce à un guidage combinant laser et vision. Cette précision permet l'alimentation directe des cellules robotisées et le positionnement précis des postes de travail avec un minimum d'ajustements.
Combien de temps faut-il généralement pour que la mise en œuvre d'un AGV soit rentabilisée dans le secteur manufacturier ?
L'intégration des AGV dans le secteur manufacturier est généralement rentabilisée en 18 à 36 mois. Les économies de main-d'œuvre, la réduction des temps d'arrêt et l'augmentation du débit sont les principaux facteurs de retour sur investissement, avec des cycles plus courts dans les installations à volume de production moyen à élevé.
La manutention par AGV peut-elle prendre en charge les changements de production multi-modèles ?
La manutention par AGV gère efficacement la production multi-modèles en réacheminant les véhicules et en mettant à jour les affectations de tâches via un logiciel central. Les temps de changement de format sont souvent considérablement réduits, permettant des transitions rapides entre les variantes sans arrêts prolongés.










 French
 English
 Russian
 Chinese
 Japanese
 Italian
 Korean
 Spanish
 Arabic
 German