
Las operaciones químicas no toleran movimientos descuidados de materiales. Un palé de aditivos que llega tarde puede retrasar un lote. Un bidón mal etiquetado puede provocar una cuarentena. Y una carretilla elevadora que atraviesa un pasillo concurrido cerca de una zona peligrosa puede convertir un turno rutinario en un incidente que debe notificarse. Por eso, las aplicaciones de AGV en la industria química han pasado de ser una automatización deseable a una forma práctica de estabilizar el rendimiento, reducir el riesgo de manipulación y hacer que la ejecución desde el almacén hasta la línea de producción sea más predecible. Para una visión general de los tipos de robots y las categorías de software que se analizan aquí, consulte Productos de Wesar para la automatización de almacenes y la manipulación de materiales.
Este artículo está dirigido a gerentes de planta, responsables de intralogística, equipos de seguridad, salud y medio ambiente (EHS) e ingenieros que necesitan una visión realista de qué funciona, qué falla y qué decisiones son realmente importantes al utilizar vehículos guiados automáticamente (AGV) en entornos con productos químicos. Encontrará los casos de uso más comunes, la lógica de seguridad que los sustenta, los puntos de fallo típicos y una forma clara de determinar si los AGV (o los robots móviles autónomos, AMR) son adecuados para su planta.
¿Por qué las plantas químicas adoptan vehículos guiados automáticamente (y por qué algunas lo lamentan)?
En muchos sectores, los proyectos de vehículos guiados automáticamente (AGV) buscan ahorrar mano de obra. En las plantas químicas, el principal objetivo suele ser la estabilidad operativa. Incluso una planta modesta tiene una larga lista de movimientos que deben realizarse en el momento preciso: desde las materias primas hasta la zona de preparación, desde el embalaje hasta el paletizado, desde los productos terminados hasta la cuarentena, desde los envases vacíos hasta su retorno a la línea de producción y su posterior inspección. Cuando estos movimientos dependen de la disponibilidad de una carretilla elevadora, el sistema se convierte en una lotería.
Los vehículos guiados automáticamente (AGV) revolucionan el sector porque cumplen con los horarios establecidos. No toman atajos ni se olvidan de las paradas. Un sistema AGV bien gestionado puede hacer que la entrega en la línea de producción resulte monótona, en el buen sentido. La ventaja no reside solo en la velocidad; el proceso se vuelve lo suficientemente repetible como para medirlo y mejorarlo.
Sin embargo, las operaciones químicas también exponen los puntos débiles. Si su planta tiene palés inconsistentes, suelos irregulares, cambios frecuentes de distribución o normas poco claras sobre zonas peligrosas, los AGV pueden tener dificultades. La decepción más común se produce cuando una empresa compra robots esperando que se adapten solos, mientras que el proceso intralogístico subyacente sigue siendo caótico. Los AGV son rigurosos y premian la disciplina.
El mapa de la intralogística química: dónde los vehículos guiados automáticamente (AGV) aportan valor real.
Las plantas y almacenes de productos químicos presentan ciertos patrones de movimiento recurrentes. Si logras identificarlos con claridad, ya tendrás una ventaja en la mayoría de los proyectos.
Recepción y almacenamiento de materia prima
Aquí es donde el transporte automatizado de palés resulta fundamental. El muelle de recepción suele estar muy concurrido, y la presión radica en retirar los materiales rápidamente, manteniendo intactos el método FIFO (primero en entrar, primero en salir) y la trazabilidad. Un robot montacargas autónomo (o un AGV/AMR para manipulación de palés) puede realizar traslados desde el muelle hasta el almacén durante todo el día con una disciplina de escaneo constante. El valor operativo reside en la reducción del problema del "almacenamiento temporal": palés aparcados donde sea que haya espacio, para luego ser localizados.
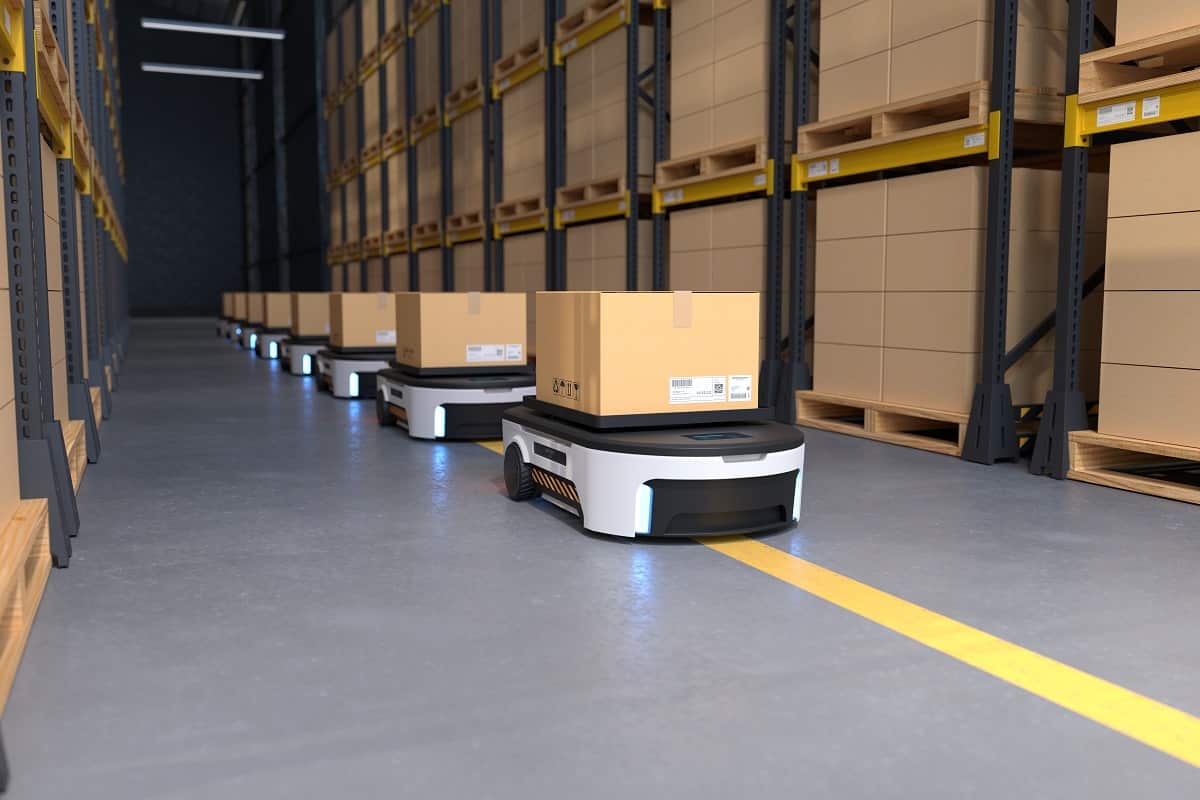
Manipulación de bidones y movimiento de contenedores dentro de almacenes de productos químicos.
Los bidones y contenedores presentan problemas específicos: contención, estabilidad y etiquetado. Una ruta predecible y una velocidad controlada pueden reducir el riesgo de vuelco y limitar las posibilidades de que la carga choque con las estanterías o los marcos de las puertas. Muchas instalaciones no automatizan todos los movimientos de los bidones, pero sí automatizan las transferencias internas repetitivas: preparación para el llenado, llenado para curado/almacenamiento, almacenamiento para empaquetado y empaquetado para envío.
Entrega a pie de línea para envasado y mezcla.
En la producción química, la entrega a pie de línea suele incluir materiales de embalaje (cajas, tapones, etiquetas) y, en ocasiones, productos semielaborados. El traslado en sí es sencillo; la sincronización, no. Si la línea se queda sin existencias, el coste es inmediato. Los vehículos guiados automáticamente (AGV) pueden facilitar el reabastecimiento justo a tiempo si se combinan con reglas básicas: puntos de llamada claros, zonas de descarga estables y un sistema para confirmar la finalización de la operación.
Movimiento de productos terminados, cuarentena y preparación para el envío.
La distribución de productos químicos suele requerir cuarentena o controles de calidad. Los productos terminados no siempre se pueden enviar directamente. El movimiento automatizado ayuda a mantener estas normas: el palé correcto se dirige al área de estado correspondiente y el sistema registra el movimiento. Al combinar esto con la lógica de gestión de almacenes, ya no es necesario depender del conocimiento empírico para garantizar el cumplimiento normativo.
Transporte interno de artículos pequeños en almacenamiento de alta densidad
Algunas operaciones químicas también gestionan muchos SKU de contenedores pequeños, componentes o embalajes secundarios. Para estos flujos, los sistemas de manipulación de contenedores pueden ser una buena opción. Una unidad de transferencia de cajas (CTU) está diseñada para mover y almacenar contenedores con un comportamiento preciso de entrada/salida, especialmente en pasillos estrechos y almacenamiento profundo. Esta estructura puede reducir el recorrido de recogida al tiempo que mantiene bajo control la gran variedad de SKU. Dependiendo de si se mueven palés, carros o contenedores, la solución adecuada a menudo depende del diseño del equipo y la lógica de control, áreas que abarcan diversos aspectos. Robots móviles autónomos y software para almacenes de Wesar.
AGV frente a AMR en instalaciones químicas: Lo que las etiquetas no dicen.
Una pregunta que aparece en casi todas las búsquedas es "¿AGV vs. AMR?". La respuesta honesta es que la etiqueta importa menos que el modelo operativo.
Los vehículos guiados automáticamente (AGV) suelen asociarse con rutas fijas y entornos controlados. Los robots móviles autónomos (AMR) se vinculan comúnmente con una navegación más flexible. En entornos químicos, la flexibilidad solo es útil si la lógica de seguridad es igualmente sólida. Si los operarios mueven palés con frecuencia a los pasillos, o si las zonas de preparación cambian semanalmente, un sistema adaptable puede ser de ayuda. Sin embargo, la flexibilidad no puede reemplazar los estándares. Un robot que puede sortear un problema no soluciona la causa raíz del mismo, y las instalaciones químicas ya presentan suficientes riesgos.
Para la mayoría de los almacenes de productos químicos, la diferencia más importante no radica en si se trata de AGV o AMR, sino en la manipulación de palés frente a la de contenedores, y en el transporte por suelo radiante frente a la capacidad de las carretillas elevadoras autónomas. Si se levantan y apilan palés estándar, los robots móviles con carretillas elevadoras autónomas suelen ser la base. Si se alimenta la línea de producción con carros o palés en rutas fijas, los robots elevadores latentes pueden ser una buena opción. Si se mueven contenedores en módulos de recogida de alta densidad, las CTU pueden gestionar la carga de trabajo.
Los cuatro riesgos que los equipos químicos deben evitar al diseñar proyectos
Los proyectos de automatización química requieren más que simplemente "evitar el tráfico". El perfil de riesgo es diferente al de un almacén convencional.
Zonas peligrosas y “dónde se permite la presencia de robots”.
Muchas instalaciones químicas están clasificadas como zonas peligrosas. Esta realidad modifica la forma de definir rutas, el control de acceso, los puntos de carga y las prácticas de mantenimiento. Aunque sus vehículos guiados automáticamente (AGV) nunca entren en una zona clasificada, suelen pasar cerca de ella. Lo más seguro es considerar los límites de las zonas como restricciones estrictas, no como sugerencias.
Respuesta ante derrames y fugas
Los humanos responden a un derrame improvisando, a veces con éxito, a veces no. Los robots responden a un derrame siguiendo reglas. Esto es bueno si existen reglas. Si la respuesta al derrame requiere el cierre inmediato del pasillo, el sistema de gestión de tráfico de vehículos guiados automáticamente (AGV) debe contemplarlo. Si se utilizan barricadas temporales, los robots deben reconocerlas como barreras efectivas. Aquí es donde muchos proyectos piloto fracasan, porque nunca se definió el manejo de excepciones.
Electricidad estática y compatibilidad de materiales
La electricidad estática y la corrosión no son problemas teóricos en la logística química. Si se manipulan disolventes, polvos o productos intermedios sensibles, el equipo debe asumir que el control de la estática y la compatibilidad de los materiales serán temas recurrentes en las conversaciones de ingeniería. No siempre se trata de un problema de robots; también puede ser un problema de puesta a tierra y mantenimiento de las instalaciones. Pero es fundamental abordarlo desde el principio, no después de la puesta en marcha.
Disciplina de trazabilidad
La trazabilidad de lotes suele ser un requisito de cumplimiento, no una preferencia. Si su proceso depende de un escaneo manual que se ejecuta de forma inconsistente, la automatización puede solucionarlo o exponerlo. La solución es sencilla: defina puntos de escaneo, vincúlelos a cambios en el estado del sistema y haga visibles las excepciones. La exposición se produce cuando un robot completa movimientos sin problemas, pero los registros del sistema permanecen incompletos debido a la debilidad de los datos previos.
Marco de selección práctico para proyectos de vehículos guiados automáticamente (AGV) en el sector químico.
Si su objetivo principal es un movimiento estable y seguro, y no una demostración llamativa, necesita una lógica de selección que se ajuste a los flujos de trabajo químicos reales.
Comience con el tipo de carga, no con el tipo de robot.
Una pregunta sencilla: ¿utiliza palés, carros o contenedores estándar? Los palés estándar suelen requerir robots móviles con montacargas. Los carros y las transferencias de palés en circuitos pueden favorecer el uso de robots elevadores. En entornos con contenedores de alta variedad, el uso de unidades de transferencia de contenedores (CTU) puede ser necesario. Las transferencias mediante cintas transportadoras pueden justificar el uso de robots móviles en cintas transportadoras donde las entregas a estas son frecuentes.
Decide cuánto apilamiento necesitas
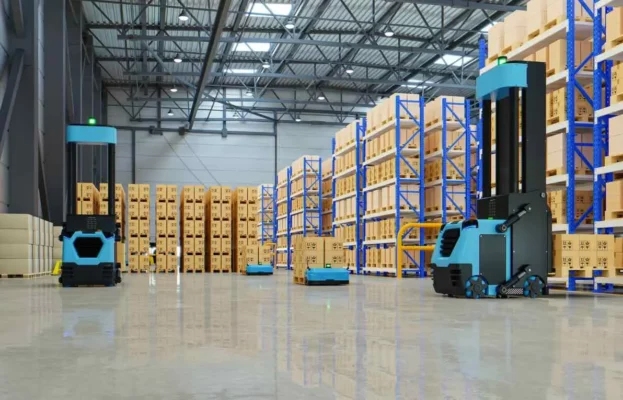
Los almacenes de productos químicos suelen utilizar sistemas de apilamiento. Si necesita almacenamiento en estanterías, elevación a gran altura o maniobrabilidad en pasillos estrechos, las soluciones de montacargas autónomos suelen ser la respuesta ideal. Los robots móviles montacargas están diseñados para el transporte estándar de palés, con diversas series que cubren casos de uso como transporte, apilamiento y movimiento omnidireccional para maniobras en espacios reducidos.
Trate el software como parte del sistema, no como un complemento.
La logística química no se limita a "mover un palé de A a B". Se trata de "mover el palé A con el lote X al área de almacenamiento Y y, posteriormente, liberarlo para su envío solo después de que cambie su estado". Esta lógica se implementa mediante software. Un sistema completo suele incluir capas de gestión de almacén, control de robots y control de materiales. Un sistema de gestión de almacén coordina el inventario y las reglas de proceso. Un sistema de control de robots coordina el tráfico y las tareas de los robots. Un sistema de control de materiales facilita la integración de equipos y el control de flujo cuando intervienen cintas transportadoras o estaciones. Cuando estas funciones están claramente definidas, los proyectos se desarrollan con mayor fluidez y la resolución de problemas se vuelve menos personal.
Planifica cómo se comportará la planta en los días malos.
Los vehículos guiados automáticamente (AGV) lucen muy bien en los buenos días. En el sector químico también hay malos días: retrasos en los camiones, pedidos urgentes, problemas de calidad, reprocesos, derrames, pasillos bloqueados y cambios repentinos de producción. Al seleccionar un sistema, es fundamental considerar cómo gestiona las excepciones. ¿Puede redirigir el tráfico? ¿Puede pausar una zona? ¿Puede transferir tareas de forma eficiente? ¿Pueden los supervisores ver lo que sucede sin tener que revisar los registros? Aquí es donde la impresión que da en un folleto se diferencia de su eficacia en un turno de noche.
Consejos de prevención: Cómo evitar los fallos más comunes en los proyectos
Muchos proyectos de vehículos guiados automáticamente (AGV) para la industria química fracasan discretamente. No se desploman; simplemente no logran escalar. El patrón es predecible.
Mantén las paletas y los transportadores de carga aburridos.
A los robots les gusta la estandarización. Si la calidad de sus palés varía, sus horquillas podrían tener dificultades. Si los tipos de contenedores son inconsistentes, su sistema de almacenamiento se vuelve inestable. Un almacén de productos químicos que busca la automatización debe considerar los palés, las bases de los contenedores IBC y los carros como parte integral del diseño del sistema, no como consumibles aleatorios.
Hacer explícitas las rutas y las interfaces.
Los robots no interpretan intenciones. Interpretan mapas, marcadores y permisos. Defina su "derecho de paso para robots" del mismo modo que define los carriles para montacargas, y luego haga cumplir dicho derecho. Si puertas, ascensores o mamparas cortafuegos forman parte de la ruta, intégrelos intencionadamente. Si aún no está preparado para integrarlos, mantenga las rutas alejadas de ellos.
Bloquear la interfaz del lado de la línea
La entrega en la línea de producción falla cuando las zonas de descarga se desvían. Coloque la zona de descarga en el suelo, asígnele un nombre y protéjala. Asóciela a un identificador de ubicación del sistema. Esta medida por sí sola puede aumentar la fiabilidad de la entrega, incluso antes de que llegue el primer robot.
Supervisores de trenes, no solo operadores.
Cuando la automatización presenta problemas, los supervisores deciden si se soluciona o se abandona discretamente. Necesitan comprender las reglas de tráfico, el manejo de excepciones y la información que les proporcionan los paneles de control. Una buena implementación trata a los supervisores como propietarios del sistema, no como usuarios pasivos.
Guía de decisiones: Cuándo los vehículos guiados automáticamente (AGV) son la opción más adecuada (y cuándo conviene esperar)
Los AGV son muy adecuados en entornos químicos cuando el flujo de trabajo es repetitivo, las cargas están estandarizadas y la instalación está dispuesta a tratar la intralogística como un sistema. Destacan cuando hay transferencias internas largas, consumo predecible en el lado de la línea y una clara división entre zonas seguras y restringidas. Si está comparando rutas, restricciones de seguridad y funciones del sistema a un alto nivel, Enfoque de Wesar para la solución de automatización de almacenes es un punto de referencia útil.
Deberías considerar esperar cuando tu sitio esté en constante cambio de diseño, cuando las paletas y los transportadores no estén estandarizados o cuando la responsabilidad del proceso no esté clara. En esos casos, la forma más rápida de avanzar suele ser una breve fase de "limpieza del proceso": corregir los estándares de carga, corregir el etiquetado de ubicaciones, establecer reglas de tráfico y luego reevaluar. La ironía es que estos pasos mejoran el rendimiento incluso si nunca compras un robot. Si compras robots más adelante, estarás preparado.
Acerca de Wesar Intelligence Co., Ltd.
Compañía de Inteligencia Wesar, Ltd. Wesar se posiciona como un proveedor integral de soluciones para fábricas inteligentes, estructurado en torno a dos líneas de negocio principales. Una de ellas se centra en soluciones de almacenamiento inteligente, incluyendo robots logísticos inteligentes y ecológicos, así como el diseño e implementación de sistemas para fábricas inteligentes. La segunda ofrece servicios especializados para las industrias electrónica y de maquinaria, respaldada por una planta de producción de 5000 m² y un equipo de más de 100 profesionales. En todas estas capacidades, Wesar describe un modelo de entrega integral que abarca consultoría, desarrollo de software, fabricación de equipos, ejecución de proyectos y soporte posventa, complementado con un equipo de instalación y servicio in situ para brindar asistencia en la implementación.
Conclusión
En las plantas químicas, los vehículos guiados automáticamente (AGV) no se tratan de seguir las tendencias de automatización. Se trata de lograr un movimiento de materiales predecible en entornos donde los errores son costosos y la tolerancia al riesgo es baja. Los mejores resultados se obtienen al adaptar el tipo de robot a la carga, considerando el software y las capas de control como parte de la solución, y diseñando teniendo en cuenta las realidades de la industria química, como las zonas peligrosas, la respuesta ante derrames, el control de la estática y la trazabilidad. Si sus flujos de trabajo son repetitivos y sus transportadores de carga están estandarizados, los AGV pueden convertir la logística diaria en un proceso controlado en lugar de una tarea frenética. Si estos aspectos básicos aún no están implementados, solucionarlos primero no representa una demora, sino que es la base para que la automatización funcione.
Preguntas frecuentes
¿Cuáles son las aplicaciones más comunes de los vehículos guiados automáticamente (AGV) en la industria química?
Las aplicaciones más comunes de los vehículos guiados automáticamente (AGV) en la industria química incluyen el transporte de palés desde la recepción hasta el almacenamiento, las transferencias internas entre la zona de preparación y la producción, la entrega de materiales de embalaje a pie de línea y el traslado de productos terminados a la zona de cuarentena y de preparación para el envío. Las instalaciones con entornos de alta densidad de referencias (SKU) también pueden automatizar el movimiento de contenedores para la preparación y el reabastecimiento, especialmente en pasillos estrechos y zonas de almacenamiento profundas.
¿Es un robot montacargas autónomo mejor que un AGV estándar para almacenes de productos químicos?
Si su almacén de productos químicos requiere almacenamiento en estanterías, apilamiento o elevación frecuente de palés, un robot elevador autónomo suele ser la opción más adecuada que un vehículo guiado automáticamente (AGV) básico. El factor decisivo no es el nombre, sino si el sistema debe elevar y colocar palés en altura o simplemente moverlos a nivel del suelo entre puntos fijos.
¿Cómo gestionan las plantas químicas los riesgos de seguridad al desplegar vehículos guiados automáticamente (AGV)?
Las plantas químicas gestionan la seguridad de los vehículos guiados automáticamente (AGV) definiendo las rutas permitidas para los robots, estableciendo límites estrictos para las zonas peligrosas y diseñando un manejo claro de excepciones para pasillos bloqueados o derrames. Muchas instalaciones también vinculan las reglas de movimiento de materiales con los cambios de estado del sistema, lo que permite mantener la trazabilidad y el cumplimiento normativo sin depender de la memoria ni de hábitos informales.
AGV vs. AMR: ¿cuál es mejor para la automatización de plantas químicas?
Para la automatización de plantas químicas, la mejor opción depende de la estabilidad de las rutas y las reglas de operación. Si las rutas son consistentes y se busca un movimiento controlado, un modelo operativo tipo AGV puede ser eficaz. Si se requiere una variabilidad controlada y una navegación más flexible, los sistemas tipo AMR pueden ser útiles, siempre que la lógica de seguridad y las reglas de acceso sean igualmente robustas.
¿Los vehículos guiados automáticamente (AGV) ayudan a automatizar y a mejorar la trazabilidad de los almacenes de productos químicos?
Sí, los vehículos guiados automáticamente (AGV) pueden automatizar los almacenes de productos químicos al permitir que los movimientos sean repetibles y con marca de tiempo, lo que mejora la trazabilidad de los lotes y la precisión del inventario. La clave reside en integrar la ejecución de tareas con las reglas del almacén para que los movimientos, los escaneos y los cambios de estado de ubicación se ajusten a su proceso de calidad y cumplimiento normativo.










 Spanish
 English
 Russian
 Chinese
 Japanese
 Italian
 Korean
 Arabic
 French
 German