最多 制造效率低下 它们不会提前宣布。它们表现为一些小小的延误,大家都会慢慢习惯。一条生产线会停顿几分钟。有人会穿过车间去询问某个托盘的去向。叉车会因为通道再次被堵塞而等待。
这些事情单独来看似乎都不严重,但随着时间的推移,累积起来就成问题了。
在许多工厂,生产设备的改进速度超过了为其供料的系统。机器已经就绪,人员也已就绪,但原材料却尚未到位。这种差距使得内部物流悄然成为制约因素。
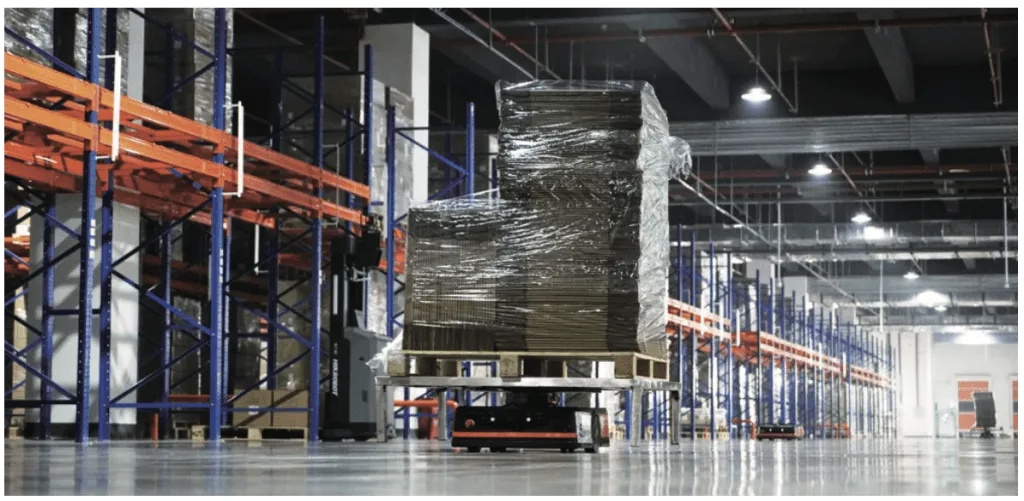
当生产能力存在但产量不足时
我们经常听到经理们抱怨生产线利用率不足。这并非因为需求低,而是因为产能输出不稳定。
物料有时会迟到。有时它们会提前到达,但却放错了地方。有时它们虽然存在于系统中,但却无法及时找到。这些问题很少是由单一错误造成的,而是结构性问题。
随着制造业向小批量生产和更频繁的换线方向发展,人工协调难以跟上步伐。产品稳定时行之有效的方法,在波动性成为常态时便开始失效。
到那时,效率就不再是机器问题,而是物流问题了。
内部物流不再是“辅助工作”
长期以来,内部物流一直被视为次要环节。只要物料最终能够流通,系统就被认为足够好。
现在这种假设更难站得住脚了。
在高混合生产环境中,物料移动的时机与移动本身同样重要。在关键时刻延误十分钟就可能扰乱整个班次。缓冲库存有所帮助,但作用有限。超过一定限度,缓冲库存反而会带来新的问题。
智能内部物流将物流的角色从被动应对转变为主动预测。该系统不再是被动地应对短缺,而是致力于预防短缺的发生。
只有当AGV被视为系统的一部分时,它们的行为才会改变。
孤立自动化的局限性
自动导引车系统 它们通常被引入是为了取代人工运输。这算是一个合理的出发点,但很少能充分发挥其优势。
当车辆作为独立单元运行时,它们会面临与叉车相同的协调问题。仍然需要有人决定哪辆车先动,仍然需要有人解决冲突。不同之处在于,现在的系统是自动化的,但并不一定更智能。
真正的转变发生在 AGV 采用共享逻辑运行,响应生产信号而不是人为调度的时候。
制造业需要不止一种类型的运动
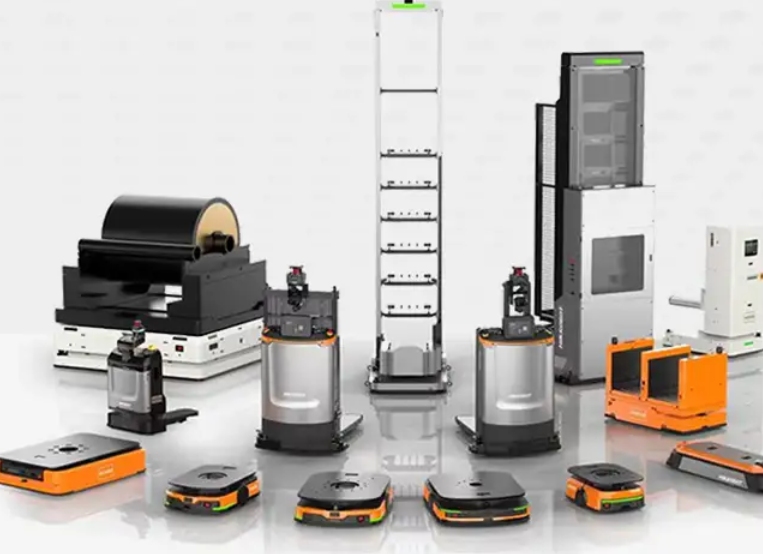
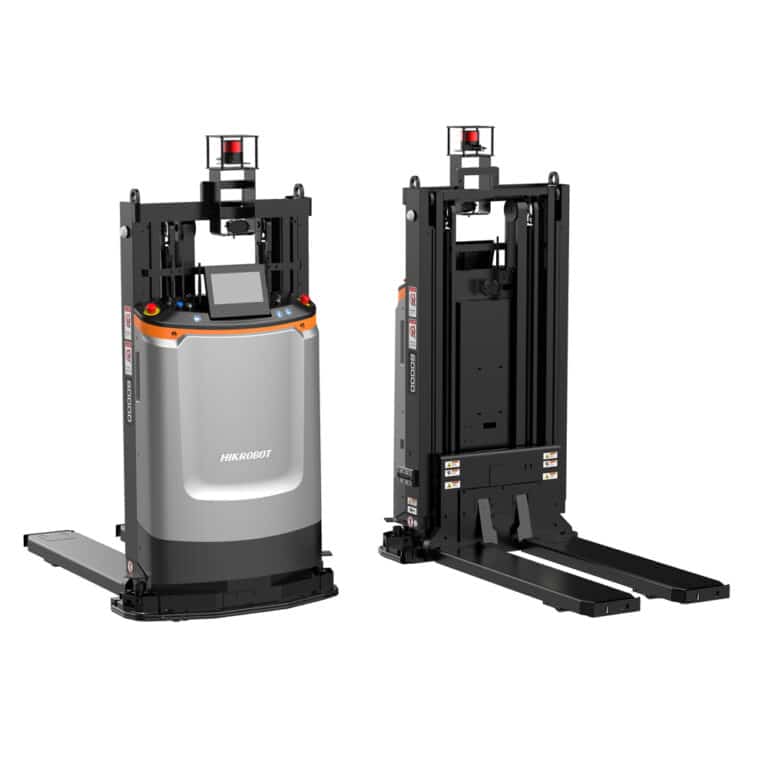
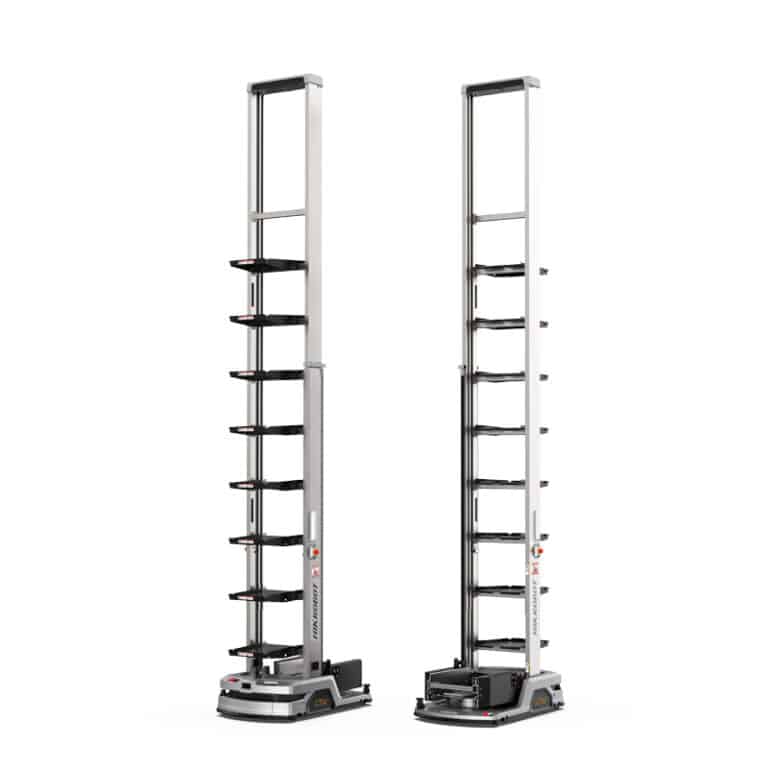
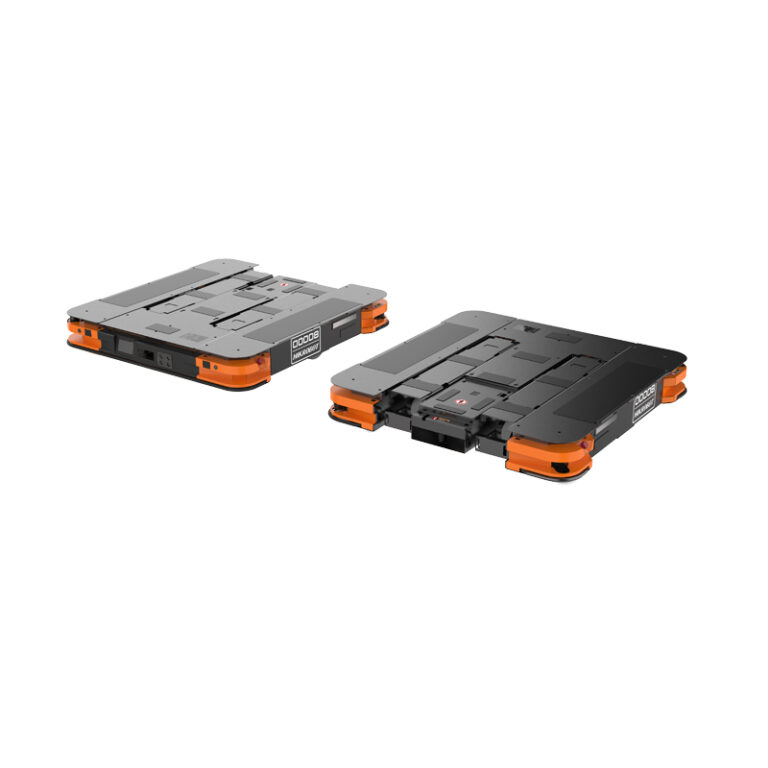
工厂需要运输各种各样的物料:小型零部件、大型组件、重型货物、易碎部件等等。没有哪一种车辆能够完美地胜任所有这些运输任务。
因此,实际部署依赖于多种机器人协同工作。关键不在于硬件的统一性,而在于控制的统一性。
当路由、优先级排序和异常处理集中化时,系统就能适应变化。如果没有这一层,复杂性增长的速度将超过系统容量的增长速度。
智能仓储只有与生产环节对接才能发挥作用
库存可见性与可用性并不相同
许多仓库已经实现了“数字化”。库存得到追踪,位置信息也清晰可知。然而,生产仍然面临短缺问题。
原因很简单。知道东西在哪里并不能保证它会在需要的时候送到。
只有当存储决策与生产需求直接挂钩时,智能仓储才能真正发挥作用。否则,优化只能局限于局部,问题则会向下游蔓延。
缩小存储与线路边使用之间的差距
当仓库系统和移动机器人按照共同的优先级运行时,物料流就能稳定下来。请求会自动触发,路线也会根据情况变化进行调整。
这减少了紧急干预的必要性,而紧急干预往往最具破坏性。此外,当经验丰富的员工缺席时,对非正式知识的依赖也会降低,因为这些非正式知识也会随之消失。
智能内部物流真正发挥作用的地方
并非每家工厂都能取得相同的结果。最大的改进往往出现在那些本身变异性就很高的工厂。
多品种生产受益于灵活的路线规划。高产能生产线受益于可预测的生产线旁物料输送。重型或异形物料需要一致的处理方式,而非临时解决方案。
在每一种情况下,优势都来自于减少不确定性,而不是加快速度。
为什么很多项目表现不佳
技术很少是主要问题。
有些项目举步维艰,是因为物料流从未被清晰定义。另一些项目则将不稳定的流程自动化,反而加剧了效率低下的问题。在某些情况下,系统看起来很棒,但却无法赢得生产一线员工的信任。
人们会找到变通方法。手动操作的步骤又重新出现。久而久之,系统就被闲置了。
成功的部署通常始于一些更简单的问题:究竟哪些内容需要迁移?何时需要到达?如果情况发生变化该怎么办?
为未来要拥有的工厂而设计,而不是为现在要拥有的工厂而设计。
生产布局不断演变,产品不断变化,产量不断调整。
为单一理想场景设计的系统无法经受时间的考验。灵活性比理论上的优化更重要。
可扩展的内部物流系统允许逐步扩展。路线可以更改。车辆可以增加。逻辑可以调整,而无需从头开始。
这种适应能力在安装完成后很长一段时间内都具有重要价值。
对韦萨尔情报有限公司的实践视角
威萨智能股份有限公司有限公司。 该公司从物流与生产密不可分的角度看待制造自动化。其解决方案侧重于协同移动机器人、系统级控制以及与制造运营的集成。
与其将机器人视为独立资产,不如关注它们如何在更广泛的工作流程中发挥作用。这种观点与那些重视稳步改进而非颠覆性变革的制造商的理念不谋而合。
最终得到的系统旨在真实工厂中可靠运行,而不是在理想化的工厂中运行。
结论
制造业效率很少通过剧烈变革来提高。它通常通过减少中断、提供更清晰的信号以及建立能够应对环境变化的良好响应机制来提升。
智能内部物流解决了机器本身无法解决的问题。它通过使物料流与生产实际情况相匹配,减少了随着时间推移而悄然积累的摩擦。
AGV和智能仓储 它们都是工具。真正的价值在于如何将它们结合起来使用。
常见问题
在制造业环境中,是什么让内部物流变得“智能”?
它能够根据实时生产需求而不是固定计划或人工决策来协调物料流动。
AGV系统能否在不造成重大干扰的情况下添加到现有工厂?
在很多情况下,答案是肯定的。逐步部署可以让流程在维持日常运营的同时进行调整。
为什么有些智能仓储项目未能改善生产流程?
因为存储系统独立于生产需求运行,实现了可视性但没有响应能力。
哪些制造商能从智能内部物流中获益最多?
那些经常面临变化、节拍时间紧迫或劳动力受限的人通常会受到最严重的影响。
投资基于AGV的系统之前应该明确哪些问题?
物料流逻辑比车辆规格更重要。如果缺乏清晰的物料流逻辑,自动化就难以发挥价值。


 Chinese
 English
 Russian
 Japanese
 Italian
 Korean
 Spanish
 Arabic
 French
 German