如今走进几乎任何一家制造工厂——无论是汽车零部件、电子产品还是机械——你都会发现同样的内部困境。生产线不断加速,但工厂内部的物料流动往往跟不上。叉车司机不停地在各个工位间奔波。未完成的托盘堆积如山。仅仅因为零件未能按时到货,整个生产单元的生产速度就会减慢。
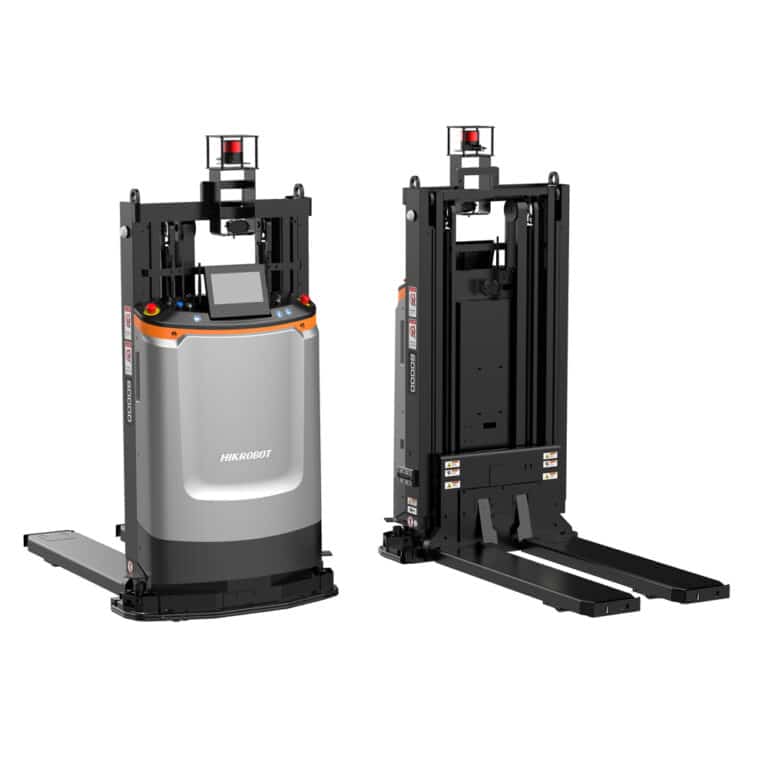
并非这些工厂缺乏纪律或计划。事实上,人工物料搬运已经达到极限。正因如此,越来越多的制造商开始依赖…… 叉车移动机器人(FMR)——不是因为这听起来很未来,而是因为机器人解决了由来已久、非常现实的生产问题。
过去几年,动态移动搬运车(FMR)已从“有趣的概念”发展成为“核心运营资产”。许多曾经依靠叉车高效运转的工厂如今面临着劳动力短缺、安全要求提高以及生产模式日益复杂的制约。在传统工作流程的不足之处,动态移动搬运车以其一致性、可预测的时间安排和更安全的托盘搬运能力弥补了这一缺口。
这种转变并非纸上谈兵,它正在真实的工厂车间里发生。
为什么生产线在没有自动化的情况下举步维艰
生产不再是一成不变的。工厂需要应对以下问题:
- 更高的混合比例和更小的批次规模
- 生产线之间频繁的材料切换
- 复杂的内部物流路线
- 提高安全标准
- 持续的劳动力短缺
这些趋势导致人工叉车操作人员捉襟见肘。叉车经常被困在路口等待、被其他任务耽搁,或者被生产车间紧急呼叫。
即使是小小的延误——这里 5 分钟,那里 10 分钟——累积起来也会影响生产线效率。
许多工厂的管理人员都描述了同样的故事:
“一切都很好……直到突然间就不好了。”
生产线因物料短缺而停工。叉车司机被临时调去修理另一件货物。托盘迟到,引发连锁反应,导致下游工序延误。
FMR 的设计正是为了消除这些弱点。
叉车移动机器人实际在工厂车间做什么
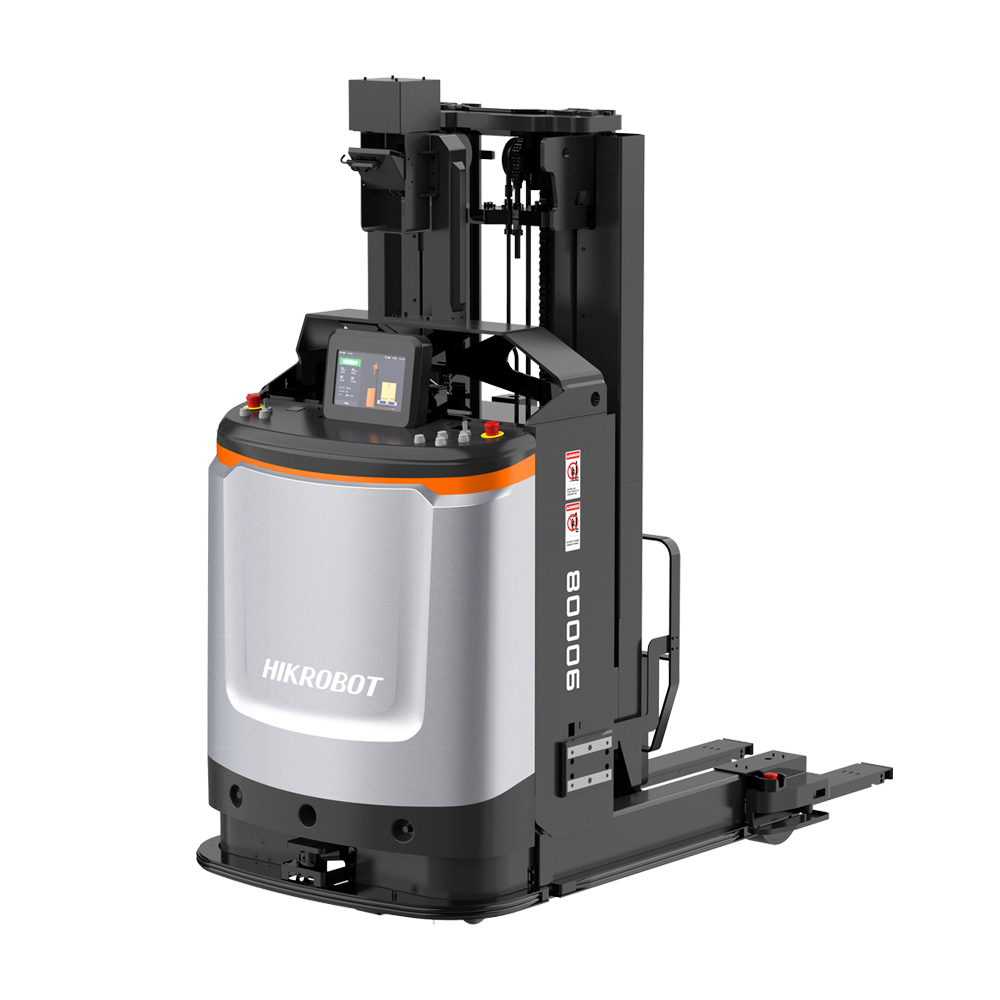
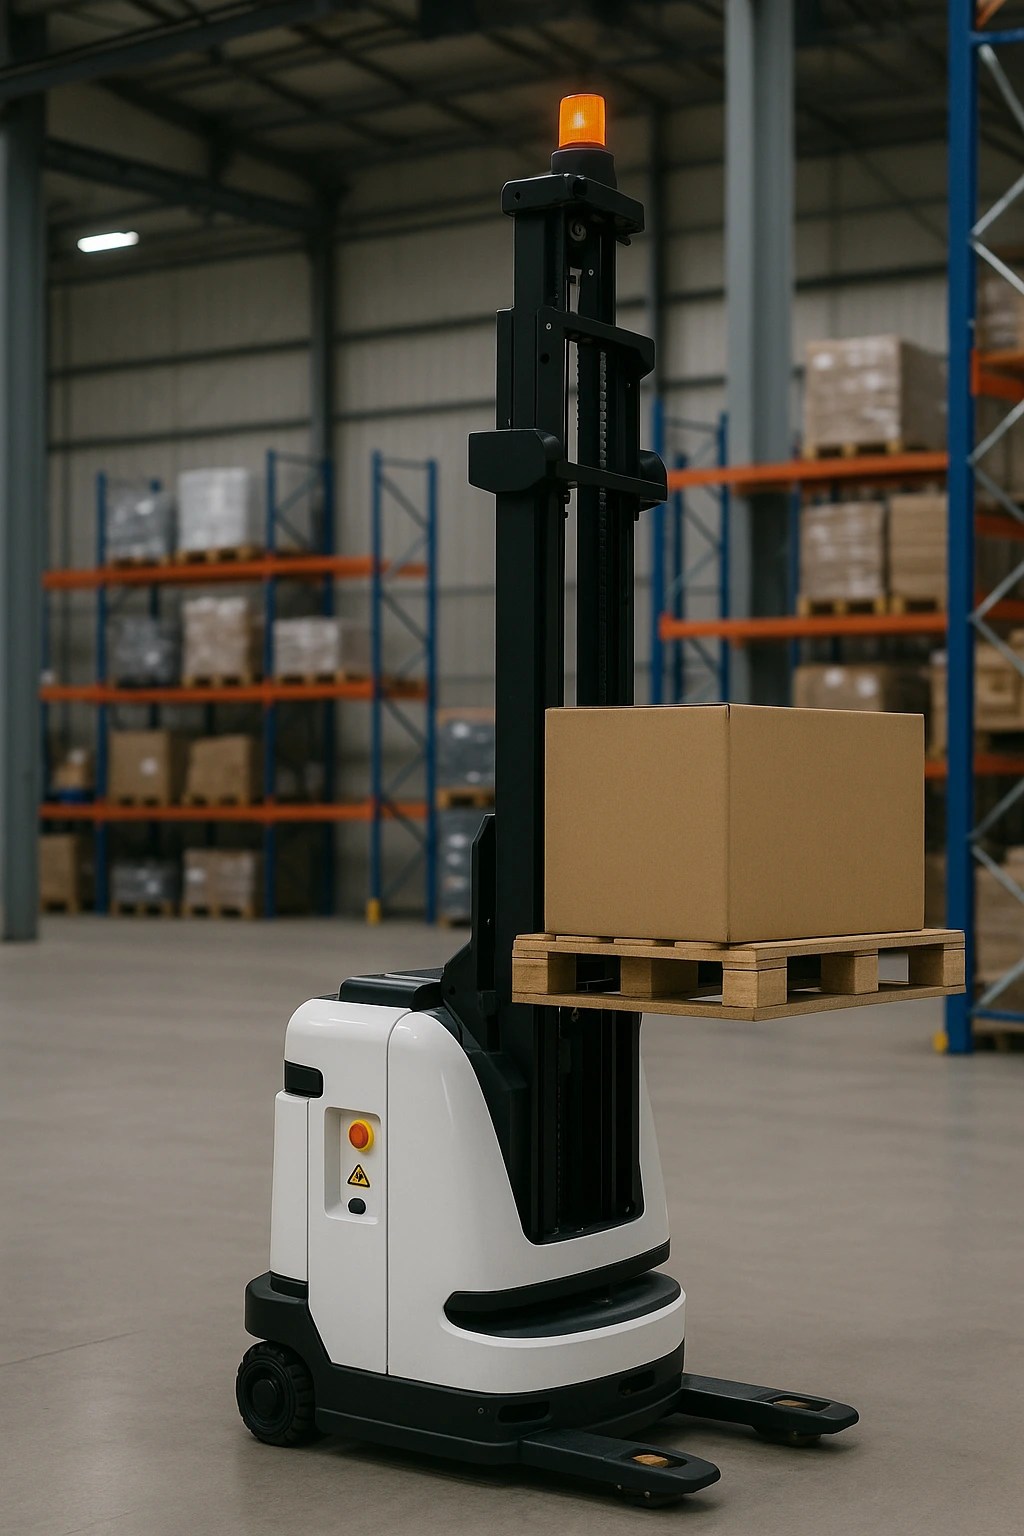
FMR(全功能移动机器人)不仅实现了驾驶自动化,还实现了将正确的托盘在正确的时间送到正确的站点这一全部职责的自动化。
制造业中使用的FMR通常执行以下操作:
物料输送至装配站
他们从存储区提取成托盘的零部件或半成品,并直接送到工作单元,从而消除了不可预测的等待时间。
在制品(WIP)转移
与司机在加工、测试和装配区域之间来回奔波不同,FMR 以稳定、连续的节奏运输在制品。
成品移动
包装或检验完成后,机器人将成品托盘运送到出库缓冲区或自动化仓库。
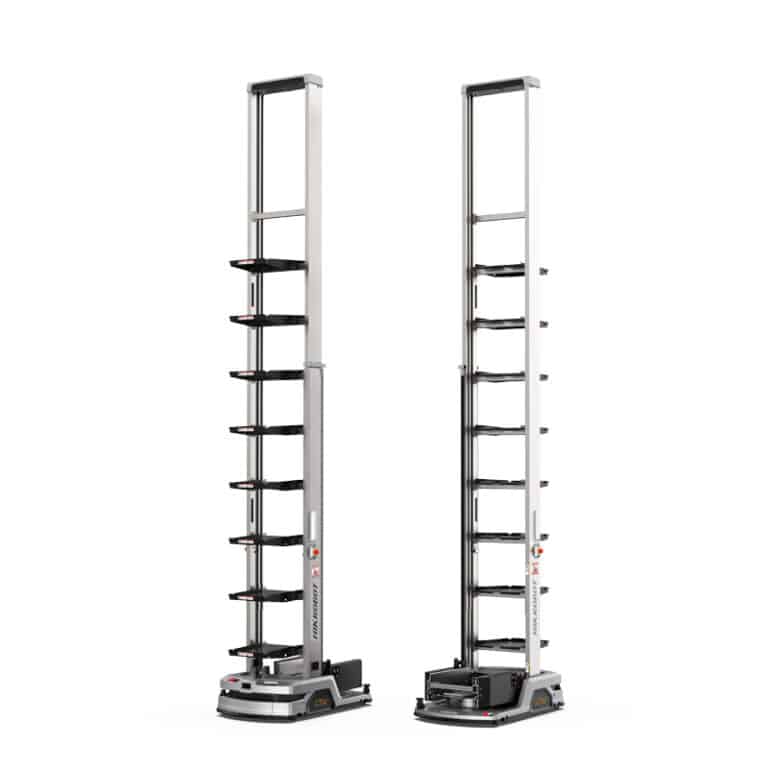
垂直托盘存储
它们的作业高度在 1.6 米到 4 米之间,可以将托盘存放在高高的货架上,而不会像高位手动叉车那样存在安全隐患。
生产线换型
当生产线切换到新型号或新批次时,移动式移动机器人(FMR)能够快速适应。无需重建物理导轨或地面,只需通过即时定位与地图构建(SLAM)技术更新路线即可。
这种灵活性是制造商采用它们的速度超出预期的主要原因之一。
FMR 在实际工厂场景中发挥立竿见影的作用
让我们走进制造工厂的三个常见场景,看看 FMR 如何改变游戏规则。
场景A:早晨物料投放高峰
早上8点30分,几条生产线开始了第一轮生产。每条生产线几乎同时都需要物料。叉车司机们忙着处理多个订单,最终导致其中一个生产单元不得不等待。
FMRs 对此采取不同的方法。
仓库或生产系统会自动将作业排队。机器人会根据优先级自行调度。物料会在操作员发出指令前就已送达。
这一天没有像往常那样出现“救火”的情况。
场景 B:高频 WIP 传输
机械加工、冲压、涂层、组装——生产很少遵循直线路径。在制品在各部门之间不断流动。
手动操作时,每次转账都容易出现延迟、路由错误或时间不一致的情况。
含FMRs:
- 路线保持不变
- 旅行时间变得可预测
- 在制品流程与周期时间相匹配
- 没有“司机无法提供服务”的时刻
这种稳定性直接促进了更高的生产节奏,尤其是在以节拍时间驱动的生产流程中。
场景C:交班成品处理
人工驾驶员在下班前往往会加速行驶,试图在离开前完成所有托盘搬运工作。这会带来安全隐患,并导致工作仓促完成。
FMR在整个轮班期间保持稳定的工作节奏。
他们能够轻松地将托盘运送到出库缓冲区,操作也感觉不那么混乱。
为什么制造商更倾向于选择FMR而不是传统AGV?
较老的AGV系统依赖于固定路线——磁条、二维码标记、反射式导航。它们在静态环境中运行良好,但现代工厂布局变化频繁。新设备会安装,生产线会扩展,或者路径会改变。
FMR(功能性移动无线电)依赖于激光SLAM导航,其功能包括:
- 精确定位
- 动态避障
- 轻松更新地图
- 能够适应实际工厂移动模式的导航系统
无需掀开地板,无需重新铺设胶带,也没有“禁止触碰此路段”的限制。
工厂终于获得了他们一直渴望的灵活性。
FMR在制造中的关键技术优势
您上传的PDF文件中列出的优势与生产中的痛点直接相关。以下是工厂领导者最为关注的优势:
高承重能力(高达1500公斤)
这适用于汽车、电子和金属加工生产线中常见的原材料、零件、模具和半成品托盘。
稳定的高架作业
FMR 支持在 1.6-4 米的高度存储托盘,而不会影响安全性——这对于占地面积有限的工厂来说至关重要。
多车辆协调
多台FMR可以在同一工厂内运行,相互干扰极小,这对于多生产线、多班次的环境至关重要。
与WMS/WCS/MES集成
这样就实现了生产计划和物料执行之间的闭环——这是人工工作流程很少能实现的。
通过智能传感技术提高安全性
基于激光的障碍物检测和可控的行驶速度有助于减少叉车相关的伤害,而叉车伤害仍然是许多工厂面临的主要难题。
一致、可重复的工作流程执行
机器人不会跳过步骤,不会匆忙行事,也不会走捷径。这种稳定性对于力求缩短节拍时间的工厂来说至关重要。
这些技术优势并非纸上谈兵,而是制造商在过去十年中一直要求具备的能力。
FMR如何直接提升生产线效率
生产线效率 这不仅仅关乎生产线上发生的事情,还关乎物料的到达、运输和离开是否顺畅。
叉车移动机器人通过以下方式提高效率:
减少工作站的空闲时间
物料在需要时准时送达,操作人员就能保持高效生产,无需等待。
保持在制品流程稳定性
托盘的持续移动可以减少瓶颈,缩短周期时间。
消除人为因素的影响
没有因换班、休息、疲劳或沟通不畅而造成的延误。
支持全天候运营
机器人可以胜任夜班工作,无需额外配备人员。
提高安全性
工厂的叉车事故和险些事故减少,从而减少了停机时间和隐性成本。
允许布局灵活性
随着生产的发展,FMR路线无需进行重大的基础设施变更即可更新。
对于需要管理多个产品系列且交货期紧迫的制造商而言,这种稳定性将成为一项重要的竞争优势。
关于维萨尔智能有限公司
威萨智能股份有限公司有限公司。 Wesar致力于开发满足实际工业需求的自动化解决方案,而非仅仅停留在纸面上的理想场景。其叉车移动机器人的工程团队会花费大量时间深入客户工厂,研究工作流程、节点时序以及实际瓶颈。这种以现场为导向的方法体现在机器人能够在动态车间环境中灵活导航、精准地拣选和放置托盘,并与其他机器人协同工作。
该公司的叉车移动机器人专为支持连续生产环境而设计。其设计集成了SLAM导航、稳定的升降机构、多机器人调度以及与WMS/WCS/MES系统的无缝连接。Wesar不提供通用设备,而是专注于构建与各工厂实际生产节奏和长期自动化发展路线图紧密契合的系统。
结论
向 叉车移动机器人 这并非一时风潮,而是对实际生产挑战的回应。制造商们逐渐意识到,提高生产线效率不仅仅是升级生产线上的机器,更重要的是优化物料在一天中每一分钟进出机器的流程。
FMR(固定式托盘搬运系统)为以往难以预测的运营环节带来了可预测性。它们提供稳定、可重复、安全的托盘搬运,使生产线能够以更少的中断和更高的可靠性运行。
对于那些致力于提高产量、缩短交货时间和实现更智能自动化的工厂来说,叉车移动机器人正迅速成为其战略的基础组成部分。
常见问题
叉车移动机器人如何提高生产线效率?
它们能确保物料稳定地流向装配或加工工位,减少等待时间,并保持可预测的在制品流动——这些都是高效生产的关键要素。
叉车移动机器人能否处理制造业中使用的不同类型的托盘?
是的。FMR 通常支持欧洲标准、美国标准和定制托盘规格,承载能力约为 1500 公斤,因此适用于大多数工业材料。
叉车移动机器人可以在工人和机械设备周围安全使用吗?
它们以可控速度运行,并具备360°障碍物检测功能。这降低了叉车相关的风险,并有助于维持更安全的生产环境。
当工厂布局发生变化时,FMR 如何适应?
由于 FMR 使用 SLAM 导航而不是固定标记,因此当设备移动或线路扩展时,FMR 可以快速更新路线——无需重建。
FMR 是否适用于 24/7 全天候生产环境?
当然。机器人可以跨班次运行,支持夜间作业,并在不增加人员压力的情况下维持稳定的工作流程。


 Chinese
 English
 Russian
 Japanese
 Italian
 Korean
 Spanish
 Arabic
 French
 German