Los almacenes de alimentos y productos farmacéuticos suelen tener normas más estrictas que un almacén general. Un producto puede requerir seguimiento por lotes, control de la vida útil, registros de temperatura o una manipulación más cuidadosa durante el almacenamiento y el transporte. Para estas industrias, la automatización no solo permite agilizar el movimiento de mercancías, sino que también debe garantizar la trazabilidad de los materiales y reducir los errores de manipulación.
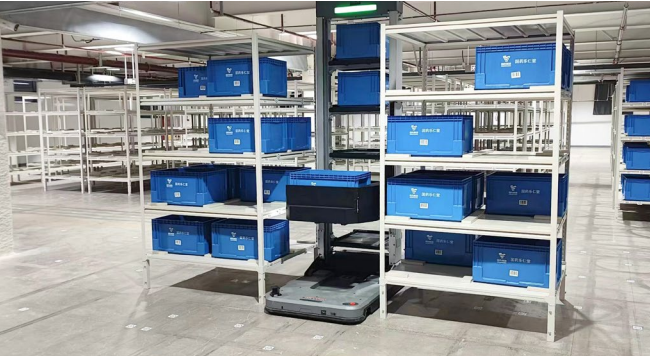
Wesar ofrece automatización de almacenes para operaciones alimentarias y farmacéuticas con robots móviles autónomos (AMR), vehículos guiados automáticamente (AGV), sistemas de almacén inteligentes, equipos de clasificación y procesos de manipulación de materiales más seguros. El sistema permite el almacenamiento de productos, la gestión de inventario por lotes, la transferencia de materiales, la preparación de pedidos y el movimiento de productos terminados.
En los almacenes de alimentos, la gestión FIFO, el control de la vida útil y la manipulación de productos sensibles a la temperatura suelen formar parte del trabajo diario. En los almacenes farmacéuticos, los equipos suelen prestar más atención a los registros de lotes, los datos de inventario precisos y el control del movimiento de materiales. El sistema de Wesar conecta las ubicaciones de almacenamiento, las tareas de transporte y la información de inventario, de modo que el personal del almacén puede comprobar dónde se almacenan los productos, adónde se dirigen y cómo se gestiona cada tarea.
Los robots móviles autónomos (AMR) y los vehículos guiados automáticamente (AGV) pueden encargarse del transporte repetitivo entre las áreas de recepción, almacenamiento, clasificación, embalaje y envío. Durante los periodos de mayor actividad, la programación automatizada de tareas también ayuda a reducir la confusión causada por las instrucciones manuales o los cambios temporales de ruta.
Wesar desarrolla soluciones de automatización de almacenes para la industria alimentaria y farmacéutica, adaptadas al tipo de producto, las normas de almacenamiento, las necesidades de gestión de lotes, las zonas de temperatura y la distribución de las instalaciones. El objetivo es ayudar a las empresas a crear una operación de almacén más segura, transparente y con mayor trazabilidad.







 Spanish
 English
 Russian
 Chinese
 Japanese
 Italian
 Korean
 Arabic
 French
 German